Bảng tra ren và mũi khoan mồi dưới đây cho đường kính lỗ khoan taro (mm) của ren hệ mét từ M3 đến M20, đọc riêng cột ren thô và cột ren mịn, theo ISO 261/262 và DIN 336. Với ren thô, lỗ khoan xấp xỉ đường kính ren trừ bước ren: M8 khoan 6,8 mm, M10 khoan 8,5 mm, M12 khoan 10,2 mm. Khoan sai cỡ mồi làm ren yếu hoặc gãy tarô, nên đo bước ren thật trên bu lông trước khi khoan.
| Cỡ ren | Bước thô (mm) | Khoan mồi — thô (mm) | Bước mịn (mm) | Khoan mồi — mịn (mm) |
|---|---|---|---|---|
| M3 | 0.50 | 2.5 | — | — |
| M4 | 0.70 | 3.3 | — | — |
| M5 | 0.80 | 4.2 | — | — |
| M6 | 1.00 | 5.0 | — | — |
| M8 | 1.25 | 6.8 | 1.00 | 7.0 |
| M10 | 1.50 | 8.5 | 1.25 | 8.8 |
| M12 | 1.75 | 10.2 | 1.25 | 10.8 |
| M14 | 2.00 | 12.0 | 1.50 | 12.5 |
| M16 | 2.00 | 14.0 | 1.50 | 14.5 |
| M18 | 2.50 | 15.5 | 1.50 | 16.5 |
| M20 | 2.50 | 17.5 | 1.50 | 18.5 |
| M22 | 2.50 | 19.5 | — | — |
| M24 | 3.00 | 21.0 | — | — |
| M27 | 3.00 | 24.0 | — | — |
| M30 | 3.50 | 26.5 | — | — |
Ren thô (coarse) là mặc định — dễ vào ren, chịu bụi/gỉ tốt hơn, dùng phổ thông. Ren mịn (fine) có bước nhỏ hơn nên diện tích tiếp xúc ren lớn hơn, chịu rung/chịu tải tốt hơn ở cùng đường kính — hay gặp trong ô tô, thiết bị chính xác. Khi khoan mồi để tarô, chọn đúng cột (thô hoặc mịn) theo bước ren thật đo được trên bu lông, không đoán theo cỡ.
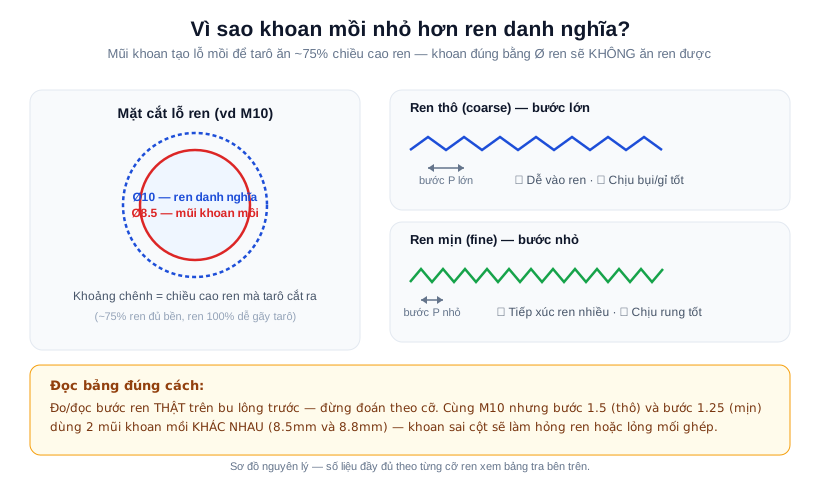
Chọn cỡ ren (M3-M20), đọc cột khoan mồi — thô nếu bu lông ren thường (phổ biến nhất), hoặc cột khoan mồi — mịn nếu ren mịn (thường gặp ở ô tô, thiết bị chính xác, đo bước ren nhỏ hơn số thô cùng cỡ). Mũi khoan tính cho ~75% chiều cao ren — khoan đúng bằng đường kính ren sẽ không tarô được.
Cần tra thêm cỡ lục giác, kích thước đinh rút? Xem bảng tra bu lông & đinh rút, hoặc bảng tra lực siết theo cấp bền.
Cần mua đúng loại bu lông, ốc vít theo bước ren? Xem sản phẩm bu lông.
Hai cách gọi chỉ đường một thứ. Bảng tra lỗ khoan taro gọi theo cái lỗ cần khoan trước khi tarô; bảng tra mũi khoan mồi gọi theo mũi khoandùng để tạo lỗ đó. Cùng một con số trong bảng trên: đường kính lỗ (bằng đường kính mũi khoan) cần có trước khi đưa tarô vào cắt ren. Thợ cơ khí hay nói "khoan mồi", còn tài liệu kỹ thuật thường ghi "lỗ khoan taro" (tapping drill size).
📐 Nguồn số liệu bảng: bước ren hệ mét theo ISO 261 / ISO 262, ren bước mịn theo DIN 13 phần 11, đường kính mũi khoan taro theo DIN 336. Con số trong bảng tính cho khoảng 75% chiều cao ren — mức thông dụng cho thép và nhôm. Bảng cập nhật ngày 02/08/2026. Vật liệu đặc biệt (gang xám, inox cứng nguội, nhựa kỹ thuật) có khuyến cáo riêng của nhà sản xuất tarô — đang cập nhật, đối chiếu catalogue tarô đang dùng trước khi khoan.
Không — khoan đúng bằng đường kính ren sẽ không còn chỗ cho tarô cắt ren, dễ gãy tarô. Mũi khoan mồi tính cho khoảng 75% chiều cao ren, nhỏ hơn đường kính ren danh nghĩa.
Cùng một cỡ ren (ví dụ M10) nhưng ren mịn có bước ren nhỏ hơn ren thô, nên cần mũi khoan mồi với đường kính khác — dùng nhầm cột thô/mịn sẽ khiến ren bị lỏng hoặc quá chặt khi tarô.
Đo bước ren thực tế bằng dưỡng đo ren (thread gauge) hoặc đối chiếu tài liệu kỹ thuật gốc — ren thô phổ biến hơn trong ứng dụng thông thường, ren mịn thường gặp ở ô tô và thiết bị yêu cầu độ chính xác cao.
Cùng một bảng, chỉ khác cách gọi: một bên gọi theo cái lỗ cần khoan (lỗ khoan taro, tapping drill size), một bên gọi theo mũi khoan tạo ra lỗ đó (khoan mồi). Con số tra ra là như nhau.
Không nên. Lỗ rộng hơn làm ren ăn nông, bu lông siết vào dễ tuột ren — rõ nhất trên nhôm và gang. Nếu tarô quá nặng tay, xử lý bằng dầu cắt gọt và tarô theo bộ 2-3 cây, không xử lý bằng cách khoan rộng lỗ.
Bảng tính cho khoảng 75% chiều cao ren, mức thông dụng cho thép và nhôm. Gang xám, inox bị cứng nguội hay nhựa kỹ thuật có khuyến cáo riêng của nhà sản xuất tarô — số liệu riêng cho các vật liệu này đang cập nhật, nên đối chiếu catalogue tarô đang dùng.
Gọi hoặc gửi yêu cầu, kỹ thuật Trường An tư vấn nhanh theo đúng bước ren bạn đang dùng.