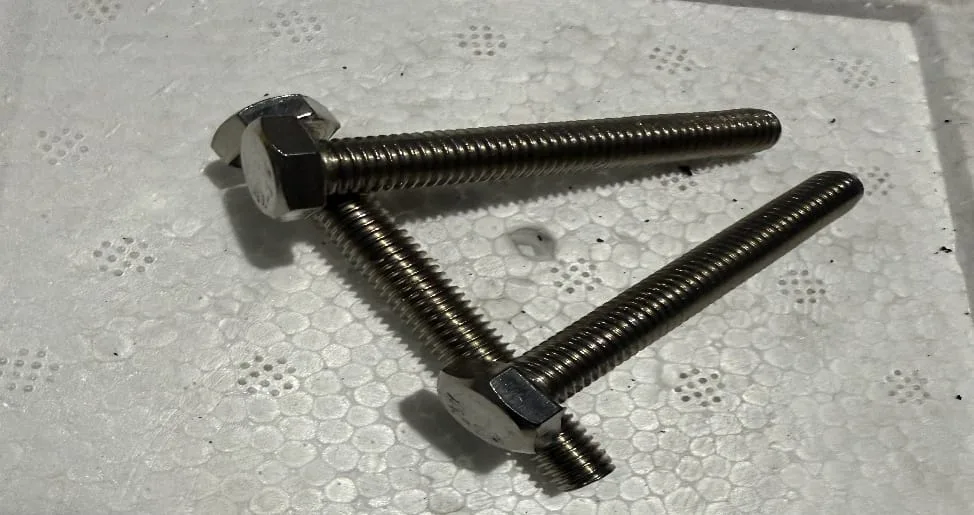
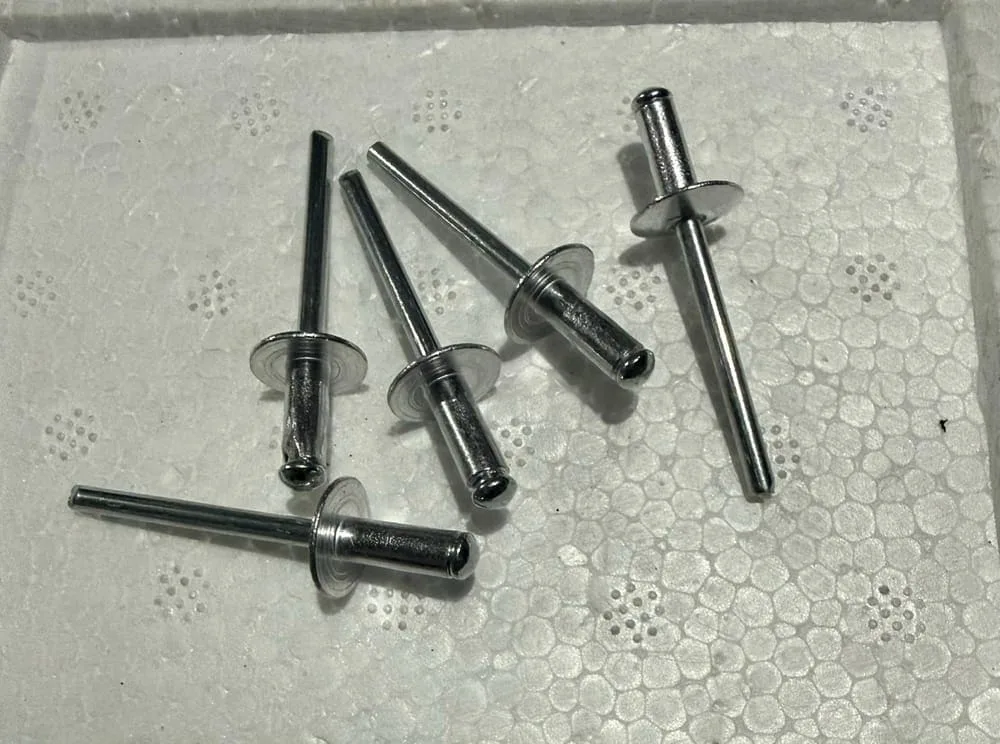
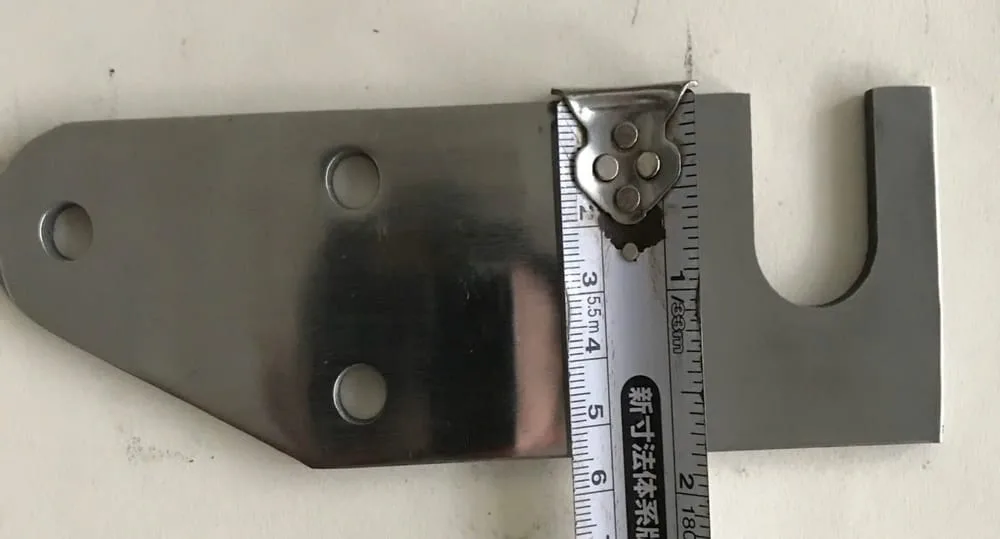
Thùng xe tải ghép nối bằng đinh tán mù (đinh rút) nhôm hoặc inox cho tôn và tấm nhôm, vít tự khoan cho tôn mỏng vào khung thép, bu lông cùng đai ốc và vòng đệm cho điểm chịu lực cần tháo lắp, cùng pát và ke nối. Chọn theo vật liệu nền, độ ẩm, độ dày tấm và tải trọng, giữ vật liệu đồng bộ chống ăn mòn.
Ghép nối thùng xe tải gồm những chi tiết nào?
Phụ kiện kết nối và ghép nối tuy nhỏ nhưng nếu chọn sai hoặc lắp sai thì ảnh hưởng đến độ bền và khả năng chống thấm của thùng xe. Chọn sai loại đinh tán có thể gây ăn mòn điện hóa, làm rỉ và lỏng mối nối theo thời gian. Toàn bộ tôn bọc ngoài, vách ngăn, đố thùng, nẹp góc và tấm ốp đều được cố định vào khung xương bằng hàng nghìn mối ghép nhỏ, nên một chi tiết sai vật liệu hay sai kích thước có thể kéo theo bong tôn, lỏng vách và thấm nước.
Trên thực tế, mỗi vị trí của thùng xe dùng một kiểu liên kết riêng.
| Chi tiết ghép | Cách làm việc | Vị trí điển hình trên thùng xe |
|---|
| Đinh tán mù (đinh rút) | Kẹp chặt hai tấm bằng mũ nở ở mặt sau, chỉ cần thao tác một mặt | Bắt tôn lên khung, ghép tấm nhôm, vách, nẹp |
| Đinh tán đặc (rivet đặc) | Tán dẹp đầu còn lại từ hai mặt, thường chịu cắt và rung tốt (tuỳ vật liệu, đường kính) | Liên kết chịu lực cần tiếp cận hai mặt |
| Vít tự khoan | Tự khoan lỗ và tạo ren trong thép mỏng, không cần khoan mồi | Bắt sàn nhôm vào xà ngang, bắt tôn vào khung thép hộp |
| Vít ren sẵn | Cần khoan lỗ mồi trước rồi cắt hoặc ép tạo ren | Nền dày, cứng, cần tháo lắp lại |
| Bu lông, đai ốc, vòng đệm | Lực kẹp điều chỉnh được bằng mô-men siết, tháo lắp nhiều lần | Khung thùng với chassis, điểm neo hàng, liên kết xà dọc |
| Pát, ke nối | Chi tiết trung gian truyền tải giữa hai bộ phận | Góc nối, gối đỡ, điểm tựa phụ |
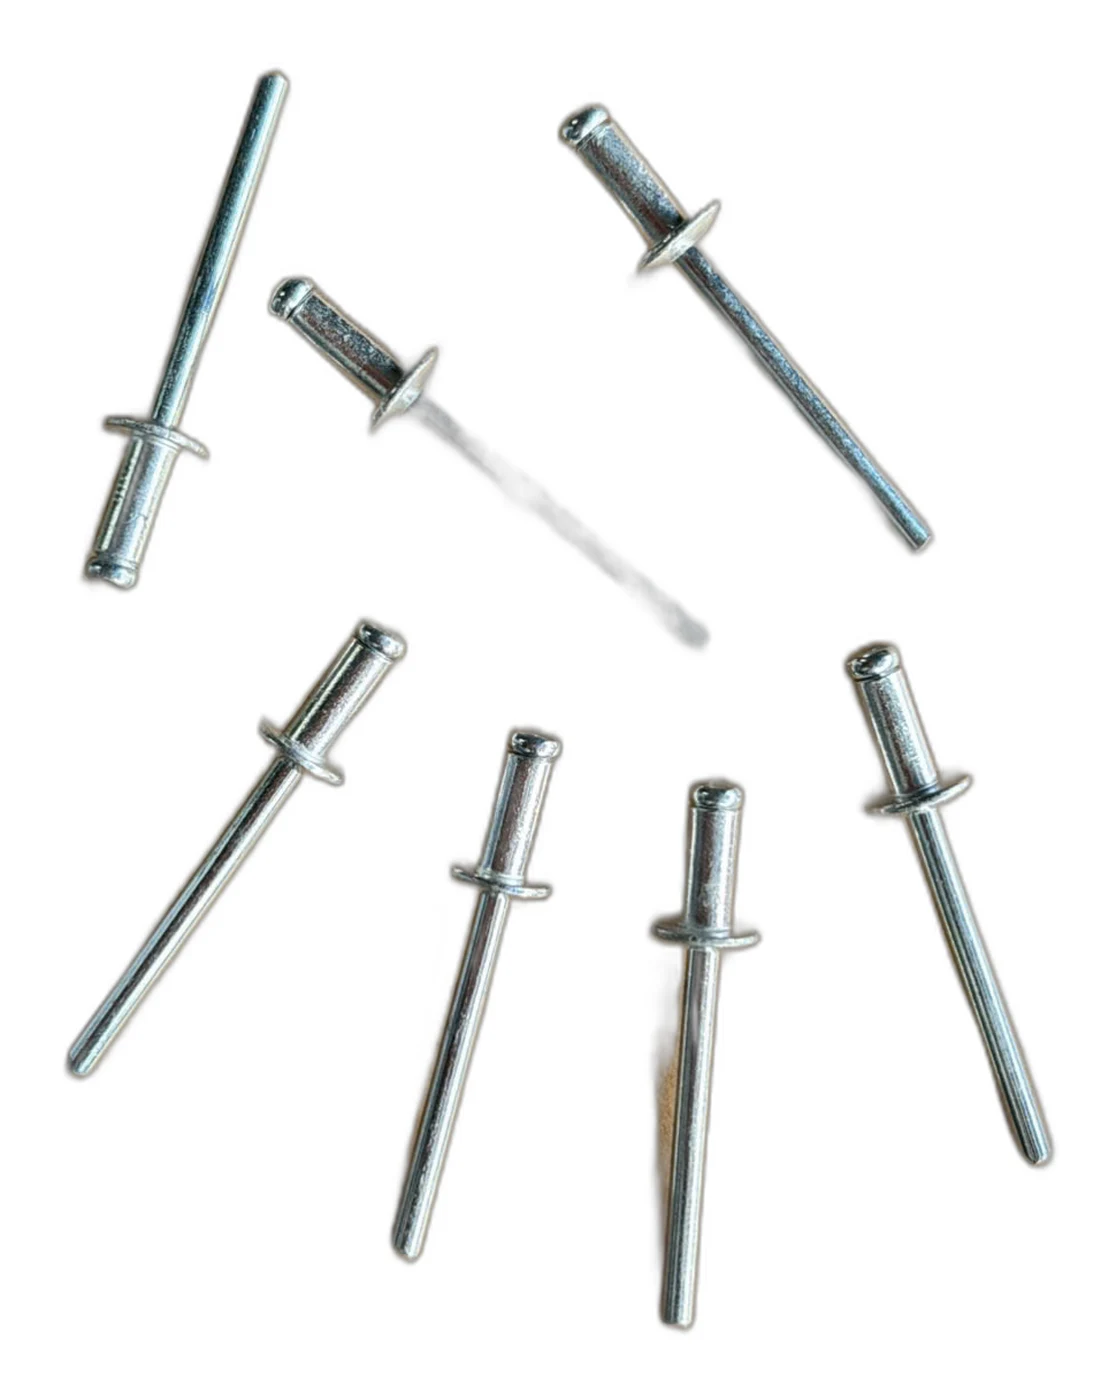
Đinh tán mù (blind rivet) là phương pháp kết nối tiêu chuẩn khi chỉ tiếp cận được một mặt. Đinh nhôm Ø4mm (thân nhôm, lõi thép) cho tấm nhôm thông thường. Đinh inox 304 (thân và lõi đều inox) chống gỉ tốt cho môi trường ẩm; khi ghép với tấm nhôm trong môi trường muối vẫn cần cách ly chân đinh để hạn chế ăn mòn điện hóa ở tấm nhôm. Để thấy toàn cảnh các loại đinh tán dùng khi đóng thùng, bạn có thể đọc thêm bài các loại đinh tán (rivet) đóng thùng xe tải.
Vít tự khoan inox ST4.2 dùng để bắt sàn nhôm vào xà ngang khung thùng — tự tạo ren trong thép mà không cần tarô lỗ trước, tiết kiệm công lắp đặt. Phần sàn và khung được trình bày kỹ hơn ở trụ vỏ sàn thùng xe và trụ khung kết cấu thùng xe.
Vật Tư Trường An sản xuất và gia công linh kiện thùng xe, đồng thời cung cấp đinh tán, vít tự khoan và bu lông inox đúng vật liệu theo môi trường sử dụng. Để tra cứu sâu hơn về đinh rút, xem trang tổng hợp đinh rút, đinh tán, rive; về bu lông, xem danh mục bu lông.
Đinh tán mù, đinh tán đặc và tiêu chuẩn
Đinh tán mù khác đinh tán đặc ở chỗ chỉ cần thao tác từ một mặt, còn đinh tán đặc phải tán dẹp đầu thứ hai từ mặt đối diện. Đinh tán đặc là một thanh kim loại đặc ruột có sẵn một mũ, lắp xong cho mối ghép chắc, thường chịu cắt và rung tốt (tuỳ vật liệu và đường kính) nhưng thi công chậm và đòi hỏi tay nghề. Đinh rút gồm thân ống rỗng và một lõi kéo; súng kéo lõi làm đuôi ống loe ra ép chặt hai tấm rồi lõi đứt tại điểm định sẵn. Phần lớn việc ghép vỏ ngoài và ốp tấm trong đóng thùng hiện nay dùng đinh rút vì tiện lợi. Tại Việt Nam, đinh tán, đinh rút, rive, ri vê, pop rivet đều chỉ cùng một nhóm chi tiết liên kết.
| Tiêu chí | Đinh tán đặc | Đinh rút (blind rivet) |
|---|
| Cấu tạo | Thân đặc, một mũ sẵn | Thân ống rỗng, có lõi kéo |
| Dụng cụ thi công | Búa tán, máy tán | Súng rút (tay hoặc khí nén) |
| Số mặt cần tiếp cận | Cả hai mặt | Chỉ một mặt |
| Chịu cắt, chịu rung | Thường cao, tuỳ vật liệu và đường kính | Tùy đường kính và vật liệu |
| Tốc độ thi công | Chậm, cần tay nghề | Nhanh, dễ thao tác |
| Ứng dụng điển hình | Mối ghép chịu lực lớn | Ghép tấm vỏ, nẹp, vách |
Về tiêu chuẩn, ba số hiệu quan trọng nhất đều quy định cùng dạng mũ đầu lồi, gãy thân kiểu đầu hở. Điểm khác chính giữa chúng là vật liệu thân đinh và dải đường kính, không phải hình dạng đầu.
- •ISO 15977 — đinh tán mù thân nhôm, trục thép, đường kính danh nghĩa Ø2.4–6.4mm. Nhẹ, chống ăn mòn khá tốt trong môi trường thông thường, giá thường thấp.
- •ISO 15979 — đinh tán mù thân thép, trục thép, đường kính danh nghĩa Ø2.4–6.4mm. Thân thép, trục thép, dùng khi mối ghép cần độ bền cao; tải cụ thể theo catalogue nhà sản xuất.
- •ISO 15983 — đinh tán mù thân inox A2, trục inox A2, đường kính danh nghĩa Ø3–5mm. Có khả năng chống gỉ, thường chọn cho môi trường ẩm hoặc tiếp xúc hóa chất.
Nếu cần số liệu chi tiết hơn về cấu tạo và tiêu chuẩn, hãy xem bài đinh tán mù (blind rivet) theo tiêu chuẩn ISO 15977 và kỹ thuật lắp đặt. Lực cắt và lực kéo đứt của đinh rút phụ thuộc đường kính thân, vật liệu thân và trục, kiểu mũ và từng nhà sản xuất (giá trị tối thiểu ghi trong catalogue các hãng cho cùng một cỡ cũng khác nhau), nên bài này không nêu một con số chung. Hãy lấy trị số tối thiểu trong catalogue của đúng mã đinh đang mua và kiểm tra lại với nhà cung cấp trước khi đặt số lượng lớn hoặc tính tải thiết kế. Nguyên tắc chung là cùng vật liệu thì đường kính lớn hơn cho lực cắt và lực kéo đứt cao hơn. Với thùng xe, cỡ Ø3.2mm là cỡ nhỏ trong dải phổ thông, hợp tôn mỏng và mối ghép tải nhẹ nên không dùng cho vị trí chịu lực của thùng; các cỡ lớn hơn như Ø4.0 và Ø4.8 thường được chọn để ghép tôn và nhôm thùng. Chi tiết về cỡ này có trong bài đinh rút phi 3.2mm khi nào dùng và bài đinh rút inox 304 4.8mm, khi nào dùng và cách chọn size.
Đinh tán nhôm và inox: khi nào dùng loại nào?
Đinh tán nhôm nhẹ, rẻ và đủ dùng cho thùng xe chạy môi trường khô, tải nhẹ đến trung bình; đinh tán inox 304 cứng, bền và chống gỉ tốt hơn, dùng khi môi trường ẩm mặn hoặc tải nặng rung mạnh. Với thùng xe tiêu chuẩn chạy nội địa, dùng inox toàn bộ đôi khi là lãng phí, nhưng ở vị trí ẩm thường xuyên thì nên dùng inox.
| Tiêu chí | Đinh tán nhôm | Đinh tán inox 304 |
|---|
| Lực kẹp, độ bền kéo | Vừa phải | Cao |
| Khả năng chống gỉ | Vừa, kém ở môi trường mặn | Tốt ở môi trường ẩm, mặn |
| Giá thành | Rẻ | Cao hơn |
| Trọng lượng | Nhẹ | Nặng hơn |
| Lực tán (súng) | Nhẹ, dễ thi công | Cần súng khỏe hơn |
| Vật liệu nền phù hợp | Tôn nhôm, vách nhẹ | Inox, thép mạ, môi trường mặn |
| Tải trọng phù hợp | Nhẹ đến trung bình | Nặng, rung mạnh |
Nên chọn đinh nhôm khi bắt tôn nhôm hoặc tấm hợp kim nhẹ, xe chạy nội địa môi trường khô, tải trọng không chịu giật lớn, cần tối ưu chi phí và giảm tải trọng tự thân, hoặc các mối ghép trang trí, nẹp, ốp không chịu lực chính. Nên chọn đinh inox khi xe chạy tuyến biển, vùng nước mặn, vách chịu lực giật mạnh, ghép tấm inox để đồng bộ vật liệu nền, hoặc cần tuổi thọ dài để hạn chế thay đinh định kỳ. Bài so sánh đầy đủ nằm ở đinh tán nhôm hay inox cho thùng xe tải, khi nào dùng loại nào.
Một điểm nhiều xưởng bỏ qua là đinh rút có hai phần vật liệu riêng: thân (mũ) và trục mandrel bên trong. Tổ hợp phổ biến là mũ nhôm kèm trục thép, tức hai kim loại khác điện thế tiếp xúc ngay trong lòng đinh. Ở môi trường khô điều này không đáng lo, nhưng ở môi trường ẩm mặn kéo dài thì đây là điểm ăn mòn tiềm ẩn, ngoài ăn mòn giữa đinh và tấm vật liệu.
| Tổ hợp mũ / trục | Mức rủi ro ăn mòn điện hóa | Ghi chú |
|---|
| Nhôm / Thép | Trung bình trong môi trường ẩm | Phổ biến, giá tốt, chấp nhận được ở môi trường khô hoặc trong nhà |
| Nhôm / Nhôm | Thấp | Đồng nhất vật liệu, ít rủi ro nhất trong nhóm giá phổ thông |
| Inox 304 / Inox 304 | Rất thấp | Đồng nhất, phù hợp môi trường ẩm mặn |
| Inox 304 / Thép mạ kẽm | Trung bình–thấp | Kinh tế hơn inox toàn phần, chấp nhận được ở môi trường ẩm nhẹ |
| Thép mạ kẽm / Thép | Thấp (cùng gốc kim loại) | Giá rẻ, hợp công trình khô ráo |
Khi đặt hàng, hãy hỏi rõ vật liệu của cả mũ lẫn trục vì nhiều bao bì không ghi trục. Chi tiết xem bài bảng tổ hợp vật liệu mũ và trục đinh rút để tránh ăn mòn điện hóa.
Vít tự khoan khác vít ren sẵn, bắt vào đâu?
Vít tự khoan có mũi khoan liền thân nên khoan, tạo ren và siết trong một thao tác, hợp tôn mỏng bắt vào khung thép; vít ren sẵn không có mũi khoan, phải khoan lỗ mồi đúng cỡ trước nhưng cho mối ghép đều ren, ít trờn và tháo lắp lại tốt hơn. Vít tự khoan inox ST4.2 không cần tarô lỗ trước nên được dùng để bắt sàn nhôm vào xà ngang khung thùng, như đã nêu ở trên.
| Tiêu chí | Vít tự khoan | Vít ren sẵn |
|---|
| Cách lắp | Một bước, không cần lỗ mồi | Phải khoan lỗ mồi trước |
| Vật liệu nền phù hợp | Tôn mỏng đến trung bình, khung thép | Tôn dày, nhựa kỹ thuật, gỗ ép, kim loại |
| Tốc độ thi công | Rất nhanh, hợp dây chuyền | Chậm hơn do thêm bước khoan |
| Độ bền mối ghép | Tốt nhưng dễ trờn nếu nền sai | Cao, đều ren, tháo lắp lại tốt |
| Rủi ro thường gặp | Cháy mũi, lệch lỗ | Lỗ mồi sai cỡ gây lỏng |
Trên một chiếc thùng xe, mỗi vị trí có yêu cầu riêng:
- •Bắt tôn vách (tôn mỏng vào khung thép hộp): ưu tiên vít tự khoan để bắn nhanh hàng loạt điểm.
- •Bắt tôn mui và nóc: dùng vít tự khoan có vòng đệm cao su EPDM để chống dột nước mưa tại lỗ vít.
- •Bắt sàn (ván sàn gỗ ép, tôn sàn dày): nên dùng vít ren sẵn khoan lỗ mồi để mối ghép chắc, chịu rung và tải nặng.
- •Bắt nẹp, gân tăng cứng: nếu thép dày thì khoan mồi rồi dùng vít ren sẵn để tránh trờn.
Mối ghép chịu tải nặng, cần tháo lắp lại hoặc nền dày và cứng thì vít ren sẵn bền hơn; một xưởng đóng thùng tốt thường dùng kết hợp cả hai loại theo từng vị trí. Bài vít tự khoan và vít ren sẵn, khi nào dùng loại nào trên thùng xe tải phân tích chi tiết hơn, còn bài đinh rút và vít tự khoan khác nhau thế nào giúp chọn giữa hai phương pháp bắt tôn: đinh rút bắt buộc khoan lỗ mồi đúng phi và gần như không tháo lại được, trong khi vít tự khoan có thể vặn ra vặn vào nếu ren còn nguyên.
Với vít inox, cần nhớ inox 304 mềm hơn thép carbon nên đầu mũi khoan có giới hạn. Vít tự khoan inox 304 chỉ khoan xuyên tốt tôn mỏng đến trung bình (độ dày tối đa tra theo catalog nhà sản xuất của từng mã vít); tôn dày hơn cần loại đầu mũi đặc biệt (bi-metal) hoặc khoan mồi trước.
| Ký hiệu size | Đường kính thân | Chiều dài | Độ dày tôn khoan được |
|---|
| ST4.2 | 4.2mm | Theo catalog nhà sản xuất | Tôn mỏng (theo catalog) |
| ST4.8 | 4.8mm | Theo catalog nhà sản xuất | Tôn mỏng đến trung bình (theo catalog) |
| ST5.5 | 5.5mm | Theo catalog nhà sản xuất | Giới hạn thấp với đầu mũi inox (theo catalog) |
Nguồn: đường kính thân theo DIN 7504; chiều dài và độ dày tôn theo catalog nhà sản xuất.
Chiều dài vít phải lớn hơn tổng độ dày vật liệu cần ghép cộng chiều dài đầu mũi khoan, để ren ăn vào vật liệu sau khi mũi đã xuyên qua. Về lớp mạ, mạ kẽm điện phân hợp vị trí khô trong thùng, mạ kẽm nhúng nóng hoặc dacromet hợp mui và vách ngoài, còn inox 304 dành cho hàng ẩm, thực phẩm và khu vực gần biển. Chi tiết lựa chọn nằm trong bài vít tự khoan inox 304, khi nào cần dùng và cách chọn size.
Khi nào dùng bu lông, chọn M8, M10, M12?
Dùng bu lông khi mối ghép cần chịu tải cao, tiếp cận được hai mặt hoặc phải tháo lắp để bảo trì; còn đinh rút hợp mối ghép tải thấp đến trung bình, lắp một lần. Bu lông M8 dùng cho liên kết phụ, gá đặt nhẹ như đèn và neo phụ. M10 thường gặp ở kết nối khung thùng với chassis. M12 là cỡ lớn hơn, thường chọn cho điểm neo chịu lực lớn như neo hàng chính hay kết nối xà dọc ở xe cỡ lớn; cỡ và cấp bền cụ thể lấy theo bản vẽ thiết kế thùng. Vật liệu thường là thép mạ kẽm cấp bền 8.8 hoặc inox, tuỳ vị trí.
| Tiêu chí | Đinh rút | Bu lông + đai ốc |
|---|
| Tiếp cận lắp đặt | Chỉ cần một mặt | Cần cả hai mặt |
| Tốc độ lắp | Nhanh | Chậm hơn, cần siết đúng mô-men |
| Tháo lắp lại | Không, phải khoan phá | Có, nhiều lần |
| Tải trọng chịu được | Thấp đến trung bình | Cao hơn nhiều, nhất là cấp bền cao |
| Dụng cụ | Súng hoặc kìm rút | Cờ lê, cờ lê lực |
| Chi phí vật tư mỗi mối ghép | Thấp | Cao hơn (bu lông, đai ốc, vòng đệm) |
Bài đinh rút hay bu lông, khi nào dùng loại nào cho mối ghép kim loại nêu rõ các lỗi chọn sai thường gặp, ví dụ dùng đinh rút cho vị trí cần bảo trì thường xuyên làm lỗ rộng dần, hay dùng đinh rút cho kết cấu chính vốn cần bu lông cấp bền cao.
Một bu lông hiếm khi làm việc đơn độc. Bộ ghép chuẩn gồm bu lông tạo lực kẹp, đai ốc giữ lực kẹp và vòng đệm phân bố lực, bảo vệ bề mặt. Đai ốc không nên có cấp bền thấp hơn bu lông: bu lông 8.8 đi với đai ốc cấp 8, bu lông 10.9 đi với đai ốc cấp 10. Vật liệu cũng phải đồng bộ, inox đi với inox, thép mạ kẽm đi với thép mạ kẽm. Vòng đệm phẳng phân bố đều lực lên vật liệu mềm như nhôm; vòng đệm vênh chống tự nới lỏng do rung. Hãy đọc bài kết hợp bu lông, đai ốc, vòng đệm đúng cách để ghép bộ cho đúng, và tra bài bảng tra cứu mô-men siết bu lông đầy đủ để siết theo lực quy định thay vì cảm tính.
Chống ăn mòn galvanic khi ghép nhôm với inox
Ăn mòn điện hóa galvanic là hiện tượng một kim loại bị ăn mòn nhanh hơn bình thường khi tiếp xúc trực tiếp với kim loại khác điện thế trong sự hiện diện của chất điện ly như nước mưa, hơi muối, bụi ẩm hoặc nước rửa xe. Khi ghép nhôm với inox, nhôm luôn là cực bị ăn mòn hy sinh để bảo vệ inox, nên cách chống hiệu quả là cắt đứt đường dẫn điện giữa hai kim loại và chặn nước len vào khe tiếp xúc.
Hiện tượng chỉ xảy ra khi đủ ba điều kiện cùng lúc: hai kim loại khác điện thế, hai kim loại tiếp xúc dẫn điện trực tiếp hoặc qua bu lông, ke nối, và có chất điện ly bắc cầu giữa chúng. Phá vỡ một trong ba điều kiện là đủ để ngăn ăn mòn. Mức độ còn bị khuếch đại bởi tỉ lệ diện tích: chi tiết inox nhỏ ghép tấm nhôm lớn thì nhôm ăn mòn chậm, nhưng nước muối đọng tập trung quanh chân bu lông thì nhôm tại điểm đó hỏng rất nhanh.
| Kim loại | Vai trò trong cặp với inox | Xu hướng |
|---|
| Kẽm, mạ kẽm | Anode rất mạnh | Bị ăn mòn trước, hy sinh bảo vệ |
| Nhôm và hợp kim nhôm | Anode mạnh | Bị ăn mòn khi ghép với inox |
| Thép carbon | Anode trung bình | Rỉ sét khi ghép với inox |
| Inox 304 và 316 | Cathode thụ động | Được bảo vệ, hầu như không ăn mòn |
| Cặp kim loại tiếp xúc | Kim loại bị ăn mòn | Mức rủi ro |
|---|
| Nhôm và inox | Nhôm | Cao |
| Nhôm và thép mạ kẽm | Kẽm rồi tới nhôm | Trung bình |
| Nhôm và nhôm | Không đáng kể | Rất thấp |
| Thép carbon và inox | Thép carbon | Cao |
| Inox và inox | Không đáng kể | Rất thấp |
Cặp nhôm và inox nằm ở nhóm rủi ro cao nhất, đúng với tình huống phổ biến khi dùng bu lông inox bắt lên sàn hay vách nhôm. Điều này giải thích vì sao đinh tán thép hoặc kẽm trên tấm nhôm ở môi trường ẩm cho ăn mòn nhanh tại điểm tiếp xúc, trong khi đinh tán nhôm trên tấm nhôm gần như không xảy ra ăn mòn. Với đinh inox xuyên tấm nhôm, đinh không gỉ nhưng chính tấm nhôm quanh chân đinh có thể bị rỗ nếu ẩm mặn kéo dài, nên nếu bắt buộc ghép khác vật liệu thì cần xử lý cách ly ở chân đinh.
Các biện pháp áp dụng được ngay tại xưởng:
- •Cách ly bằng long đền nhựa hoặc nylon, kèm bạc lót ống cách điện ở lỗ bu lông, để inox không chạm trực tiếp vào nhôm.
- •Sơn lót chống ăn mòn hoặc phủ lớp epoxy lên bề mặt nhôm tại vị trí tiếp xúc trước khi bắt bu lông.
- •Dùng cùng loại vật liệu khi có thể, ví dụ bu lông nhôm hoặc đinh tán nhôm cho kết cấu nhôm.
- •Bôi keo cách điện, mỡ chống ăn mòn hoặc keo silicon vào mối ghép để chặn nước len vào khe.
- •Chọn bu lông phù hợp môi trường vận hành, ưu tiên loại có lớp phủ cách ly.
Tình huống điển hình: sàn nhôm vân chống trượt bắt bằng bu lông inox 304 không có long đền cách ly, chạy tuyến ven biển một thời gian thì xuất hiện quầng bột trắng quanh chân bu lông, nhôm rỗ và mối ghép lỏng. Thùng cùng kết cấu nhưng có long đền nylon, mỡ chống ăn mòn và sơn lót epoxy tại điểm bắt thường bền hơn nhiều, tức khác biệt nằm ở khâu cách ly chứ không ở chất lượng nhôm hay inox. Bài chống ăn mòn galvanic khi kết hợp nhôm và inox trên thùng xe trình bày đầy đủ cơ chế và ví dụ này.
Chọn kích thước, lỗ khoan và chiều dài kẹp
Chọn đường kính thân đinh theo tải và độ dày tấm, chọn chiều dài kẹp (grip range) bao trùm tổng độ dày các tấm cần ghép, rồi khoan lỗ lớn hơn thân đinh một chút theo đúng mũi khoan khuyến nghị của nhà sản xuất (catalogue các hãng thường ghi lỗ lớn hơn thân khoảng 0.1–0.2mm). Với tôn vách thùng xe thường dùng các cỡ 4.0mm và 4.8mm tuỳ độ dày tôn và tải; cùng vật liệu thì đường kính càng lớn, lực kẹp và sức chịu cắt càng cao nhưng lỗ khoan phải khớp chính xác.
| Đường kính thân | Đường kính lỗ khoan tham khảo | Chiều dài đinh và chiều dài kẹp |
|---|
| 3.2 mm | 3.3 - 3.4 mm | Theo catalogue từng mã đinh |
| 4.0 mm | 4.1 - 4.2 mm | Theo catalogue từng mã đinh |
| 4.8 mm | 4.9 - 5.0 mm | Theo catalogue từng mã đinh |
| 6.4 mm | 6.5 - 6.6 mm | Theo catalogue từng mã đinh |
Nguồn: catalogue Stanley Engineered Fastening; dải kẹp tra theo catalogue của đúng mã đinh.
Chiều dài kẹp chính là tổng độ dày các tấm vật liệu cần liên kết, và chọn sai chiều dài kẹp là lỗi thường gặp: đinh quá ngắn không nở đủ, đinh quá dài làm thân phình lệch và mối ghép lỏng. Vì vậy phải đo đúng tổng độ dày trước khi tra bảng:
- •Dùng thước cặp hoặc panme thay cho thước thẳng, vì dải kẹp mỗi cỡ đinh chỉ chênh nhau vài milimet.
- •Đo từng tấm riêng rồi cộng lại, hoặc đo trực tiếp tổng độ dày tại đúng vị trí sẽ khoan nếu các tấm đã kẹp sẵn.
- •Cộng thêm lớp sơn, lớp mạ, lớp keo hoặc đệm giữa các tấm vào tổng độ dày.
- •Đo tại nhiều điểm nếu tôn cán có thể không đều độ dày giữa các lô.
Mũ đinh cũng cần chọn: mũ phẳng tiêu chuẩn cho bề mặt cứng, mũ loe rộng cho tôn mỏng hoặc vật liệu mềm để tăng diện tích tỳ. Hãy khoan vuông góc vì lỗ nghiêng làm mũ đinh kênh, giảm lực kẹp. Cách đo chi tiết nằm trong bài cách đo tổng độ dày tấm trước khi tra bảng chọn đinh rút. Với vít tự khoan, chiều dài vít phải lớn hơn tổng độ dày vật liệu cộng chiều dài đầu mũi khoan, tra theo catalogue như bảng size ở trên; còn khi cần số lượng cho cả xe, xem phần định mức bên dưới.
Lỗi ghép nối thường gặp và cách tránh
Các lỗi thường gặp nhất là dùng sai vật liệu đinh trên tấm nhôm ở môi trường ẩm, khoan lỗ sai cỡ so với thân đinh, chọn sai chiều dài kẹp và dùng vít tự khoan cho thép quá dày. Phần lớn đều tránh được nếu tra đúng bảng kích thước, đúng vật liệu theo môi trường và kiểm tra ngay khi vừa lắp xong.
| Lỗi | Nguyên nhân | Cách xử lý và phòng tránh |
|---|
| Mối ghép lỏng sau một thời gian | Lỗ khoan quá rộng, sai chiều dài kẹp, hoặc ăn mòn do sai vật liệu | Chọn lại cỡ đinh theo bảng, khoan đúng mũi khuyến nghị, đổi sang vật liệu phù hợp |
| Đinh kẹt hoặc cong khi bắn | Lỗ khoan quá hẹp so với thân đinh | Khoan lại lỗ đúng cỡ trước khi đặt đinh |
| Rỉ và ăn mòn nhanh quanh chân đinh | Đinh thép hoặc kẽm trên tấm nhôm ở môi trường ẩm, hoặc lõi thép gỉ | Dùng đinh nhôm hoặc inox đồng nhất, cách ly chân đinh |
| Vít không ăn ren, cháy mũi | Dùng vít tự khoan cho thép quá dày so với thông số | Khoan mồi trước và dùng vít ren sẵn, hoặc chọn vít đầu mũi đặc biệt |
| Cây đinh không đứt hoặc đứt sớm | Sai loại đinh so với súng, lực súng yếu | Kiểm tra áp suất khí, pin súng, hàm kẹp |
| Mũ đinh nứt, biến dạng | Đinh quá cứng cho tôn mỏng, hoặc khoan lỗ lệch | Chọn đinh phù hợp độ cứng tôn, khoan vuông góc |
| Dột nước tại lỗ vít mui | Thiếu vòng đệm cao su EPDM | Dùng vít có đệm EPDM, kiểm tra đệm còn nguyên |
Ba lỗi nền tảng nên ghi nhớ:
- •Dùng đinh tán thép/kẽm trên tấm nhôm ở môi trường ẩm — gây ăn mòn điện hóa, mối ghép lỏng và rỉ sau một thời gian ngắn.
- •Khoan lỗ đinh tán quá rộng hoặc quá hẹp so với thân đinh — lỗ rộng làm mối ghép lỏng, lỗ hẹp làm đinh kẹt hoặc cong khi bắn.
- •Dùng vít tự khoan cho thép quá dày so với thông số — mũi khoan tích hợp không xuyên thấu hết, ren không ăn đủ gây lỏng mối ghép.
Ngoài ra, vật liệu đồng nhất là nguyên tắc xuyên suốt. Trộn lớp mạ kẽm và inox trên cùng một vị trí hay lắp đai ốc thép đen vào bu lông inox đều gây ăn mòn điện hóa. Khi nghi ngờ lỗi nằm ở dụng cụ chứ không ở đinh, hãy đối chiếu với bài lỗi súng bắn đinh rút thường gặp và cách xử lý: đinh gãy ngay khi bắn thường do chọn sai đường kính so với lỗ, giữ súng không vuông góc hoặc dùng đinh không rõ nguồn gốc, chứ không phải súng hỏng.
Nghiệm thu và bảo trì mối ghép
Nghiệm thu ngay sau khi tán bằng một danh sách kiểm gồm lỗ khoan, dải kẹp, mũ đinh, hình dạng thân và mũ, thử xoay đinh bằng tay; sau đó kiểm tra định kỳ các dấu hiệu lỏng, rỉ và nứt quanh lỗ. Kiểm tra ngay khi vừa tán rẻ hơn nhiều so với sửa lại khi thùng đã hoàn thiện.
| Điểm kiểm | Cách kiểm |
|---|
| Đường kính lỗ khoan | Thước cặp, đối chiếu bảng, lớn hơn thân đinh 0.1–0.2mm |
| Dải kẹp phủ đúng tổng độ dày | Đo tổng độ dày tấm, đối chiếu dải kẹp của đinh |
| Mũ đinh áp phẳng, không nứt | Soi mắt thường hoặc kính lúp |
| Không ba via, thân và mũ hình thành đầy đủ | Soi quanh thân và mũ đinh |
| Đinh không xoay được bằng tay | Thử xoay sau khi tán |
Khi có điểm không đạt, dừng nghiệm thu điểm đó, khoan bỏ đinh lỗi và tán lại đúng phi, đúng dải kẹp, đồng thời kiểm tra các mối ghép lân cận vì lỗi theo cụm thường do chung một khâu như lỗ khoan hay dụng cụ. Danh sách đầy đủ có trong bài checklist kiểm tra đinh rút trước khi nghiệm thu.
Sau nhiều tháng sử dụng, mối ghép có thể xuống cấp dù lắp đúng lúc đầu, vì rung động, ăn mòn hoặc mỏi vật liệu. Các dấu hiệu cần kiểm tra định kỳ: đinh lung lay hoặc xoay được bằng tay, vệt rỉ lan quanh mũ, vết nứt nhỏ trên tấm quanh lỗ đinh, khe hở giữa hai tấm ghép, và đầu đinh mòn phẳng hoặc biến dạng. Vết nứt quanh lỗ hay khe hở rõ là mức ưu tiên cao, cần thay ngay và kiểm tra các điểm lân cận. Đừng thay đinh cùng cỡ vào lỗ đã mòn rộng mà không kiểm tra; khi đó cần đinh cỡ lớn hơn. Chi tiết xem bài dấu hiệu mối ghép đinh rút bị hỏng cần thay thế.
Với mối ghép nhôm và inox, nên kiểm tra chân bu lông và ke nối định kỳ ba tới sáu tháng, tìm bột trắng, vết rỗ hoặc rỉ. Rửa sạch muối và bụi bám sau khi chạy tuyến biển, bổ sung mỡ chống ăn mòn, dặm lại sơn lót tại điểm bong tróc, siết lại mối ghép lỏng và ghi nhật ký các điểm từng bị ăn mòn để xử lý sớm. Với sàn, các mối ghép mới lắp có thể hơi lỏng sau vài tháng đầu khai thác nên cần kiểm tra lại độ chắc của vít; xem thêm bài lắp đặt sàn thùng xe tải đúng kỹ thuật.
Tính số lượng vật tư ghép nối cho một xe
Tính số lượng từ bản vẽ thiết kế: đếm theo mối nối với bu lông và chi tiết rời, tính theo định mức trên mét vuông hoặc mét dài với vít và đinh ở vách, rồi cộng dự phòng. Cách này giúp xưởng mua đủ một lần, không phải dừng dây chuyền để chạy mua bổ sung.
| Cụm | Loại liên kết | Cách tính |
|---|
| Khung sàn | Bu lông quang, bu lông liên kết dầm | Theo số điểm kẹp sát xi và số mối nối dầm |
| Vách tôn | Vít tự khoan, đinh rút | Diện tích vách nhân định mức, cộng theo mét dài đường viền, nẹp |
| Sàn | Bu lông hoặc vít bắt sàn xuống dầm | Số dầm sàn nhân số điểm bắt trên mỗi dầm |
| Phụ kiện | Bu lông nhỏ M8, M10 | Theo danh mục phụ kiện trong bản vẽ |
Định mức vít trên mỗi mét vuông tôn vách và tỉ lệ dự phòng nên lấy theo bản vẽ và thực tế thi công của xưởng, không có con số chung cho mọi thùng. Mỗi bu lông thường cần thêm long đen và đai ốc, đừng quên cộng phụ kiện đi kèm. Khi đặt mua, gom theo quy cách (đường kính, chiều dài) thay vì theo cụm để gộp đơn. Cách bóc tách chi tiết xem ở bài cách tính lượng bu lông ốc vít cho một xe thùng từ bản vẽ thiết kế.
Số liệu theo bản vẽ thùng của từng xe có thể khác; những chỗ chưa rõ nên để nhà cung cấp tư vấn theo bản vẽ. Để nhận báo giá theo số lượng, bạn có thể gửi yêu cầu báo giá linh kiện thùng xe hoặc gọi 0878 939 639. Vật Tư Trường An cung cấp đinh tán, vít tự khoan và bu lông inox đúng vật liệu theo môi trường sử dụng, kèm tư vấn chọn loại và kích thước cho từng vị trí mối ghép.
 Linh kiện thùng xe