Dung Sai Lắp Ghép Bản Lề, Chốt, Khóa — Sai Bao Nhiêu Thì Kẹt?
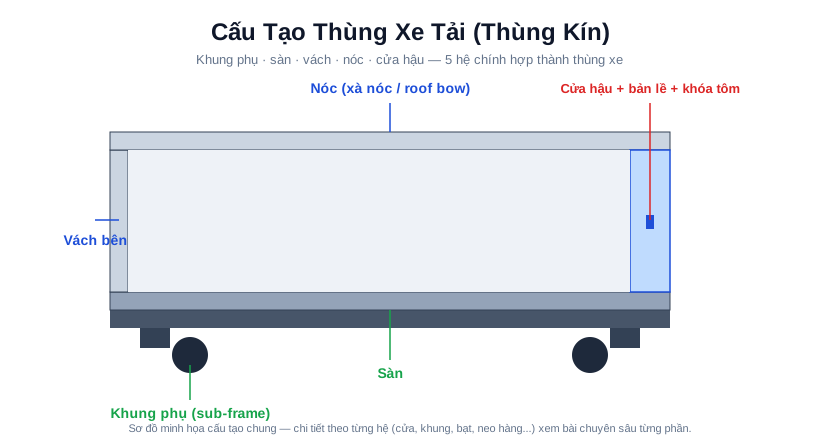
Dung sai lắp ghép là khe hở cho phép giữa hai chi tiết chuyển động (trục bản lề và lỗ cối, thanh chốt và bát giữ). Dung sai quá chặt gây kẹt/kẹp cứng, quá lỏng gây rơ/kêu — cả hai đều là lỗi thiết kế hoặc gia công.
Dung sai lắp ghép là gì, vì sao gây kẹt?
Trả lời nhanh: Kẹt xảy ra khi khe hở thực giữa trục và lỗ về gần 0 hoặc âm — theo hệ lắp ghép ISO 286-2, một trục Ø10 mm lắp lỏng kiểu H11/c11 chỉ có khe hở 0,080–0,260 mm, nên một lớp mạ kẽm nhúng nóng dày trung bình 85 µm (mức tối thiểu ISO 1461 cho thép dày trên 6 mm) phủ lên trục đã đủ ăn hết khe hở nhỏ nhất. Bản lề và chốt cửa thùng xe không có bảng dung sai riêng, nên khi trục mới lắp đã kẹt, hãy đo đường kính trục và lỗ rồi so với khe hở của kiểu lắp theo ISO 286-2 trước khi nghĩ tới chuyện ép hay doa.
Dung sai lắp ghép quyết định khoảng khe hở được thiết kế sẵn giữa hai chi tiết chuyển động tương đối với nhau — ví dụ trục bản lề và lỗ cối, hoặc thanh chốt cửa và bát giữ. Dung sai quá CHẶT (khe hở gần bằng 0 hoặc âm) khiến hai chi tiết cọ sát quá mức, gây kẹt cứng hoặc khó thao tác. Dung sai quá LỎNG (khe hở lớn) khiến chi tiết rơ, lắc, phát ra tiếng kêu và mòn nhanh hơn do va đập lặp lại trong khe hở.
Vì sao không thể làm khít tuyệt đối?
Về mặt vật lý, hai bề mặt kim loại tiếp xúc khít tuyệt đối (dung sai 0) sẽ không chuyển động tương đối được — ma sát quá lớn gây kẹt ngay từ đầu, thậm chí không lắp vào được nếu có sai số nhiệt độ giữa hai chi tiết trong quá trình lắp. Mọi thiết kế cơ khí chuyển động (bản lề xoay, chốt trượt) đều cần một khe hở tối thiểu để chi tiết chuyển động tự do mà không kẹt — vấn đề là chọn ĐÚNG mức khe hở, không phải loại bỏ hoàn toàn khe hở.
Dung sai quá chặt, quá lỏng gây hậu quả gì?
| Loại sai lệch | Hiện tượng | Nguyên nhân thường gặp |
|---|---|---|
| Dung sai quá CHẶT | Kẹt cứng, khó xoay/trượt, cần lực mạnh | Gia công lỗ/trục sai kích thước, sơn/mạ dày làm hẹp khe hở thiết kế |
| Dung sai quá LỎNG | Rơ, lắc, kêu cót két, mòn nhanh | Mòn tự nhiên theo thời gian sử dụng, gia công dư cỡ ngay từ đầu |
Sai bao nhiêu thì kẹt? Đối chiếu theo ISO 286
| Kiểu lắp (ISO 286-2, Ø10) | Khe hở nhỏ nhất – lớn nhất | Hợp với |
|---|---|---|
| H11/c11 — lắp lỏng | 0,080 – 0,260 mm | Khớp xoay thô, ngoài trời, bám bụi |
| H9/d9 — lắp chạy tự do | 0,040 – 0,112 mm | Khớp xoay cần ít rơ hơn |
| H7/h6 — lắp trượt | 0 – 0,024 mm | Định vị chính xác, không hợp khớp ngoài trời |
Nguồn: ISO 286-2, trục Ø10 mm — ví dụ minh hoạ thứ tự độ lớn, không phải cỡ trục của một mẫu bản lề cụ thể.
Khe hở thực dưới mức nhỏ nhất của kiểu lắp đã chọn là nguy cơ kẹt (thêm bụi, gỉ hay lớp phủ là bó). Khe hở thực vượt xa mức lớn nhất là rơ — thường do mòn theo thời gian chứ không phải lỗi lắp. Đo đường kính trục và lỗ bằng panme, thước cặp theo cách ở bài dùng thước cặp, panme đo kích thước, rồi lấy đường kính lỗ trừ đường kính trục để ra khe hở thực.
Vì sao lớp mạ/sơn làm dung sai bị sai?
Đây là điểm dễ bị bỏ qua: theo ISO 1461, lớp mạ kẽm nhúng nóng (HDG) trên thép dày trên 6 mm có chiều dày trung bình tối thiểu 85 µm, trong khi mạ kẽm điện phân theo ISO 2081 thường ở các cấp Fe/Zn 5, 8, 12 hoặc 25 µm. Phủ 85 µm lên trục làm đường kính tăng khoảng 2 × 85 µm = 0,17 mm, lớn hơn khe hở nhỏ nhất 0,080 mm của kiểu lắp H11/c11 Ø10 (chi tiết nhỏ mạ quay ly tâm có mức tối thiểu thấp hơn trong cùng tiêu chuẩn, nhưng vẫn ở cỡ vài chục µm mỗi mặt) — nên nếu thiết kế khe hở không tính trước độ dày lớp mạ, chi tiết mạ nhúng nóng có thể bị kẹt dù kích thước lõi thép hoàn toàn đúng bản vẽ. Đây là lý do các chi tiết cần dung sai chính xác (như trục bản lề, thanh chốt) thường được gia công tinh sau khi mạ, hoặc thiết kế khe hở dự trù sẵn cho độ dày lớp phủ.
Cách xác định chi tiết đang bị sai dung sai
- •Kẹt ngay từ khi mới lắp (chưa qua sử dụng): khả năng cao là lỗi gia công hoặc lớp mạ quá dày — nên phản hồi với nhà cung cấp để kiểm tra lô hàng, không nên cố dùng lực mạnh để "ép" vào vì có thể làm hỏng bề mặt.
- •Kẹt/rơ xuất hiện dần theo thời gian: là mòn tự nhiên do ma sát tích lũy — xem thêm dấu hiệu bản lề hỏng và lịch bảo dưỡng để biết ngưỡng cần thay thế.
Liên hệ tư vấn
Trường An sản xuất bản lề, chốt cửa, khóa tôm đúng dung sai thiết kế, kiểm tra trước khi giao hàng. Gọi ngay 0878 939 639 để được hỗ trợ nếu gặp vấn đề lắp ráp. Cần thay cả bộ vì trục và lỗ cối đã mòn quá mức, chọn loại và cỡ mới ở trang bản lề thùng xe tải; các nhóm khác xem toàn bộ linh kiện thùng xe tải.
Câu Hỏi Thường Gặp
❓ Vì sao không thể làm bản lề khít tuyệt đối để hết rơ hoàn toàn?
Vì chi tiết chuyển động (xoay, trượt) luôn cần một khe hở tối thiểu để hoạt động tự do — khe hở bằng 0 sẽ gây ma sát quá lớn, kẹt cứng hoặc không lắp vào được. Vấn đề là chọn đúng mức khe hở, không phải loại bỏ hoàn toàn.
❓ Vì sao chi tiết mạ kẽm nhúng nóng dễ bị kẹt hơn mạ điện phân dù cùng kích thước lõi?
Vì mạ kẽm nhúng nóng dày hơn nhiều: theo ISO 1461, thép dày trên 6 mm có lớp mạ trung bình tối thiểu 85 µm, trong khi mạ điện phân theo ISO 2081 thường chỉ 5–25 µm. Nếu khe hở thiết kế không tính trước độ dày này, chi tiết có thể bị kẹt dù kích thước thép lõi hoàn toàn đúng bản vẽ.
❓ Bản lề mới lắp đã kẹt thì xử lý thế nào?
Kẹt ngay từ khi mới lắp, chưa qua sử dụng, thường là lỗi gia công hoặc lớp mạ quá dày. Nên phản hồi nhà cung cấp để kiểm tra lô hàng, không dùng lực mạnh ép trục vào vì dễ làm hỏng bề mặt.
❓ Đo khe hở giữa trục và lỗ bản lề bằng gì?
Đo đường kính trục và đường kính lỗ bằng panme hoặc thước cặp, rồi lấy hiệu hai số. So khe hở thực với khoảng khe hở của kiểu lắp đã chọn: dưới mức nhỏ nhất là nguy cơ kẹt, vượt xa mức lớn nhất là rơ, thường do mòn theo thời gian.
Nguyễn Đỗ Tùng
Nội dung kỹ thuật
Cử nhân Cơ khí — Đại học Công nghiệp Hà Nội
Anh Nguyễn Đỗ Tùng — Cử nhân Cơ khí, Đại học Công nghiệp Hà Nội (2010). Hơn 15 năm trong nghề cơ điện tử, phụ trách nội dung kỹ thuật cho Công ty TNHH Cơ Khí Hồng Thuận và các thương hiệu thuộc Hệ sinh thái Trường An.