Bu Lông Cho Máy Cắt CNC, Laser, Plasma — Yêu Cầu Chính Xác Cao
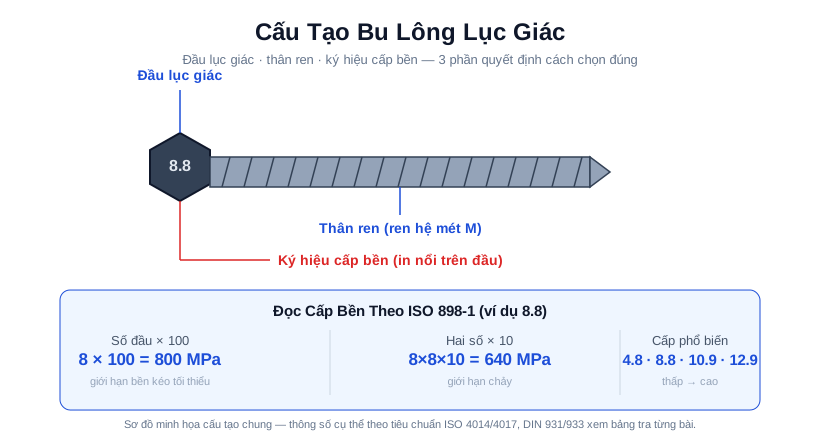
Máy cắt CNC, laser, plasma yêu cầu bu lông dung sai chặt, không có độ rơ (backlash), cấp bền 10.9-12.9, lục giác chìm DIN 912 cho bàn máy, kèm giải pháp chống tự tháo và bu lông T-slot cho bàn gá.
Bu lông cho máy cắt CNC, laser, plasma cần dung sai ren chặt để không có độ rơ (backlash) và cấp bền 10.9 đến 12.9 ở vị trí chịu lực, rung lớn. Bàn máy dùng bu lông lục giác chìm DIN 912, bàn gá dùng bu lông T-slot, và các mối ghép quan trọng cần giải pháp chống tự tháo.
Vì sao máy cắt CNC cần bu lông chính xác?
Mỗi chuyển động của đầu cắt, mỗi bước dịch của bàn máy đều phải lặp lại với sai số cực nhỏ, nên bu lông không còn là chi tiết phụ trợ đơn thuần mà quyết định độ ổn định và tuổi thọ của cả hệ thống.
Những đặc thù khiến nhóm máy này khắt khe hơn hẳn các thiết bị cơ khí thông thường:
- •Độ chính xác micromet: Bàn máy và ray dẫn hướng phải giữ vị trí thật ổn định. Chỉ một liên kết bị lỏng nhẹ cũng đủ làm lệch đường cắt, hỏng phôi.
- •Rung động tần số cao: Động cơ servo, trục vít me và đầu cắt tạo ra rung liên tục ở tần số cao, dễ khiến bu lông tự nới lỏng theo thời gian.
- •Nhiệt độ cao cục bộ: Khu vực đầu cắt plasma và laser sinh nhiệt lớn. Một số bộ phận gần vùng nhiệt cần bu lông chịu được giãn nở và không suy giảm cơ tính.
Yêu cầu kỹ thuật của bu lông máy cắt
Mỗi vị trí trên máy cắt cần một loại liên kết phù hợp. Dưới đây là các yêu cầu cốt lõi mà bu lông cho máy CNC, laser, plasma phải đáp ứng.
Dung sai chặt, cấp bền cao
Bu lông lắp cho máy cắt cần dung sai ren chặt để loại bỏ độ rơ. Về cơ tính, thường ưu tiên cấp bền cao 10.9 và 12.9 cho những vị trí chịu lực và rung lớn, theo khuyến cáo của nhà sản xuất máy. Cấp bền cao giúp mối ghép giữ được lực kẹp ban đầu lâu hơn, hạn chế biến dạng dẻo dưới tải trọng lặp.
Lục giác chìm DIN 912 cho bàn máy
Tại bàn máy và các bề mặt cần phẳng, bu lông lục giác chìm DIN 912 (đầu trụ, khấc lục giác chìm) là lựa chọn thường dùng. Khi lắp trong lỗ khoét lõm, đầu bu lông nằm thấp hơn mặt bàn nên không cản trở phôi và đầu cắt; nếu cần mặt hoàn toàn phẳng thì dùng bu lông đầu côn chìm. Loại này cũng dễ thao tác trong không gian hẹp của khung máy.
Chống tự tháo dưới rung động
Vì rung tần số cao dễ làm bu lông tự nới, các mối ghép quan trọng cần biện pháp chống tự tháo: dùng vòng đệm vênh, vòng đệm khía, đai ốc tự khóa hoặc keo khóa ren. Giải pháp này giữ cho bu lông không nới lỏng dần, bảo toàn độ chính xác trong suốt quá trình vận hành.
Khả năng chịu nhiệt ở vùng đầu cắt
Một số bu lông gần đầu cắt plasma, laser nằm trong vùng nhiệt cao nên cần xét đến khả năng chịu nhiệt. Ở những vị trí này nên chọn vật liệu và lớp xử lý bề mặt phù hợp để tránh giòn, gỉ hay mất lực kẹp khi nhiệt độ tăng cao.

Bu lông T-slot dùng cho bàn gá như thế nào?
Bu lông T-slot dùng để cố định phôi và đồ gá trong rãnh chữ T (T-slot) của bàn gá máy cắt. Loại bu lông này được thiết kế đầu trượt vừa khít trong rãnh, cho phép định vị nhanh, kẹp chắc và tháo lắp thuận tiện. Với gia công nhiều chủng loại phôi, bu lông T-slot chất lượng tốt giúp rút ngắn thời gian set-up mà vẫn đảm bảo phôi không xê dịch trong suốt quá trình cắt. Cách đưa đầu bu lông vào rãnh rồi xoay 90 độ để khóa, kèm bảng size rãnh - ren, xem ở bài bu lông đầu chữ T trong rãnh máy và ray nhôm.
Khi chọn bu lông T-slot, cần lưu ý kích thước rãnh, cấp bền và độ phẳng của mặt tiếp xúc để lực kẹp phân bố đều, tránh làm cong đồ gá.
Vị trí nào dùng bu lông cấp bền nào?
| Vị trí lắp đặt | Loại bu lông thường dùng | Cấp bền tham khảo | Ghi chú |
|---|---|---|---|
| Bàn máy | Lục giác chìm DIN 912 | 12.9 | Mặt phẳng, siết đều, chống rơ |
| Ray dẫn hướng | Lục giác chìm DIN 912 | 10.9 - 12.9 | Dung sai chặt, định vị chính xác |
| Đồ gá / bàn gá | Bu lông T-slot | 8.8 - 10.9 | Trượt trong rãnh chữ T |
| Khung chịu lực | Lục giác ngoài | 10.9 | Kèm chống tự tháo |
| Vùng gần đầu cắt | Bu lông chịu nhiệt | Theo nhà sản xuất máy | Chọn vật liệu, bề mặt theo nhiệt độ làm việc |
| Vị trí rung cao | Bu lông cấp bền cao, kèm đai ốc tự khóa hoặc vòng đệm vênh | 10.9 - 12.9 | Ưu tiên chống tự tháo |
Nguồn: cấp bền tham khảo; giá trị cụ thể theo tài liệu của nhà sản xuất máy.
Vít me đai ốc có phải bu lông không?
Cơ cấu vít me đai ốc là cặp trục ren và đai ốc biến chuyển động quay thành chuyển động thẳng để dịch chuyển bàn máy hoặc đầu cắt; nó truyền chuyển động chứ không dùng để siết ghép như bu lông đai ốc. Nguyên lý và cách chọn thuộc kiến thức cơ khí, xem vít me bi là gì trên cokhi.net; trang này chỉ bàn bu lông và ốc vít bắt cố định máy.
Siết đúng lực để giữ độ chính xác
Siết đúng giá trị lực khuyến nghị cho từng cấp bền và đường kính, không siết theo cảm tính:
- •Siết đúng lực (torque): Dùng cờ lê lực để đạt lực kẹp mục tiêu. Siết quá chặt gây biến dạng, nứt ren; siết quá lỏng để lại độ rơ làm lệch đường cắt.
- •Siết theo trình tự đối xứng: Với bàn máy nhiều bu lông, siết theo hình chữ thập hoặc xen kẽ để mặt bích áp đều, không cong vênh.
- •Kiểm tra lại sau chạy rà: Sau một thời gian vận hành đầu tiên, nên kiểm tra và siết lại các mối ghép quan trọng.
Việc kiểm soát lực siết chính là yếu tố giúp bàn máy và ray dẫn hướng giữ nguyên vị trí micromet trong suốt vòng đời thiết bị.
Máy bơm cũng rung liên tục nhưng tải và môi trường khác hẳn máy cắt; cách chọn cho từng loại bơm nằm ở bài bu lông cho máy bơm công nghiệp.
Máy in offset cũng đòi hỏi trục và lô không có độ rơ, nên nguyên tắc chống tự tháo ở trên được áp dụng tương tự trong bài bu lông cho máy in offset và dây chuyền sau in.
Liên hệ Vật Tư Trường An
Vật Tư Trường An cung cấp các dòng bu lông cấp bền cao, lục giác chìm DIN 912, bu lông T-slot và giải pháp chống tự tháo cho máy CNC, laser, plasma, kèm tư vấn chọn đúng cấp bền và dung sai theo yêu cầu của dây chuyền.
Tham khảo danh mục bu lông lục giác và bu lông inox hoặc liên hệ để được tư vấn chọn đúng loại cho từng vị trí trên máy. Xem thêm các quy cách bu lông cấp bền cao phù hợp với thiết bị của bạn.
Cần báo giá hoặc tư vấn kỹ thuật, hãy gọi ngay hotline 0878 939 639 — đội ngũ Vật Tư Trường An sẵn sàng hỗ trợ bạn chọn bu lông đạt yêu cầu chính xác cao nhất.
Để tra đúng lực siết theo từng cấp bền và đường kính, tham khảo bảng tra mô-men siết bu lông đầy đủ.
Câu Hỏi Thường Gặp
❓ Vì sao máy cắt CNC, laser, plasma đòi hỏi bu lông chính xác cao?
Vì bàn máy và ray dẫn hướng vận hành ở độ chính xác micromet — chỉ một liên kết lỏng nhẹ cũng đủ làm lệch đường cắt, hỏng phôi; rung động tần số cao từ động cơ servo và trục vít me cũng dễ khiến bu lông tự nới lỏng.
❓ Nên dùng bu lông loại nào và cấp bền bao nhiêu cho bàn máy CNC?
Bàn máy ưu tiên bu lông lục giác chìm DIN 912 cấp bền 12.9; ray dẫn hướng dùng DIN 912 cấp 10.9 đến 12.9 để đảm bảo dung sai chặt và định vị chính xác.
❓ Bu lông T-slot dùng để làm gì trên máy cắt CNC?
Bu lông T-slot có đầu trượt vừa khít trong rãnh chữ T của bàn gá, cho phép định vị nhanh, kẹp chắc phôi và tháo lắp thuận tiện khi gia công nhiều chủng loại phôi.
❓ Làm sao chống bu lông tự tháo trên máy cắt do rung động tần số cao?
Dùng vòng đệm vênh, vòng đệm khía, đai ốc tự khóa hoặc keo khóa ren tại các mối ghép quan trọng để giữ bu lông không nới lỏng dần trong quá trình vận hành.
❓ Siết bu lông cho máy cắt chính xác cần lưu ý gì?
Dùng cờ lê lực để đạt đúng giá trị mô-men theo cấp bền và đường kính, siết theo trình tự đối xứng (hình chữ thập hoặc xen kẽ) với bàn máy nhiều bu lông, và kiểm tra lại sau khi chạy rà thời gian đầu.
Nguyễn Đỗ Tùng
Nội dung kỹ thuật
Cử nhân Cơ khí — Đại học Công nghiệp Hà Nội
Anh Nguyễn Đỗ Tùng — Cử nhân Cơ khí, Đại học Công nghiệp Hà Nội (2010). Hơn 15 năm trong nghề cơ điện tử, phụ trách nội dung kỹ thuật cho Công ty TNHH Cơ Khí Hồng Thuận và các thương hiệu thuộc Hệ sinh thái Trường An.