Checklist 6 Điểm Kiểm Tra Chất Lượng Đinh Rút Trước Khi Nghiệm Thu
Checklist nghiệm thu mối ghép đinh rút: lỗ khoan, dải kẹp, mũ đinh, ba via, độ xoay, lực cắt/kéo — dựa trên ISO 15977/15979 (kích thước, đặc tính cơ học), ISO 14589 (phương pháp thử) và ISO 3269 (nghiệm thu lấy mẫu), tránh phải tháo dỡ sửa lại.
Nghiệm thu mối ghép đinh rút cần kiểm 6 điểm: đường kính lỗ khoan, dải kẹp (grip range) phủ đúng tổng độ dày tấm, mũ đinh áp phẳng không nứt, không ba via, đinh không xoay được bằng tay, và lực cắt/kéo đạt tối thiểu khi cần kiểm bằng máy. ISO 15977/15979 quy định kích thước và đặc tính cơ học của đinh rút thân hở (thân nhôm / thân thép); thử cơ tính theo ISO 14589; lấy mẫu và ngưỡng chấp nhận theo ISO 3269 và hợp đồng mua hàng (xem đơn giá đinh rút theo quy cách).
Vì sao phải kiểm tra trước khi nghiệm thu?
Mối ghép đinh rút lỗi thường không lộ ra ngay — mũ đinh trông có vẻ ổn nhưng lực kẹp không đủ, hoặc vết nứt nhỏ chỉ thấy khi soi kỹ. Bỏ qua bước kiểm tra khiến lỗi chỉ lộ ra sau một thời gian vận hành: cửa thùng hở khe, mối ghép rung lỏng, nước mưa lọt qua khe hở vào bên trong thùng. Kiểm tra ngay khi vừa tán xong rẻ hơn nhiều so với sửa lại khi đã lắp đặt hoàn thiện. Sau nhiều tháng vận hành thì dấu hiệu hỏng khác, xem kiểm tra mối ghép đinh rút sau nhiều tháng vận hành.
Checklist 6 điểm kiểm tra mối ghép đinh rút gồm những gì?
1. Đường kính lỗ khoan đúng dải cho phép
Lỗ khoan phải lớn hơn đường kính thân đinh một chút theo khuyến nghị của nhà sản xuất cho từng phi (ví dụ đinh phi 4.8mm: lỗ 4.9–5.0mm, theo catalogue Würth và POP®) — dùng thước cặp đo trực tiếp hoặc đối chiếu bảng tra kích thước đinh rút. Lỗ quá khít gây kẹt mandrel khi xỏ đinh; lỗ quá rộng làm đinh bị rơ, giảm lực kẹp ngay từ đầu.
2. Dải kẹp (grip range) phủ đúng tổng độ dày tấm ghép
Dải kẹp của đinh phải bao trọn tổng độ dày các tấm ghép, không thiếu không thừa quá nhiều. Dải kẹp sai làm mũ đinh không tán kín hoặc không đủ lực giữ — xem cách chọn đúng dải kẹp tại công cụ chọn đinh rút.
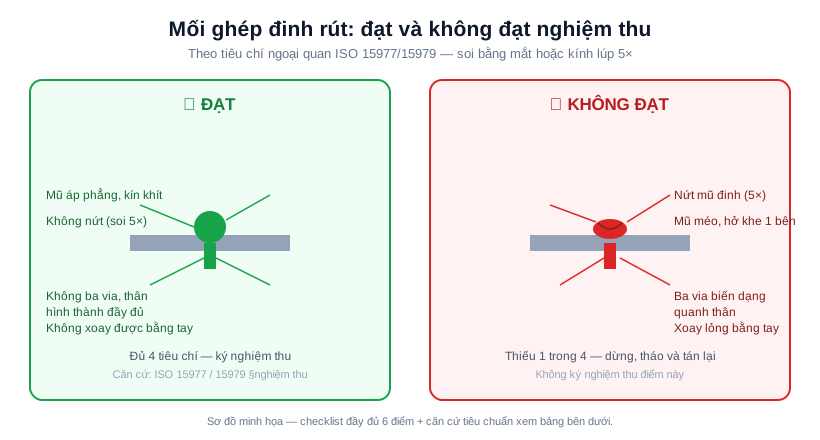
3. Mũ đinh áp phẳng, không nứt
Soi mũ đinh bằng mắt, nếu nghi ngờ thì dùng kính lúp. Mũ đinh nứt là điểm không đạt; ngưỡng chấp nhận cụ thể theo ISO 3269 và hợp đồng mua hàng. Khi hiện trường không có máy đo lực, cách đọc mũ, thân và vết đứt lõi bằng mắt xem nhận biết chất lượng mối ghép đinh rút bằng cảm quan.
4. Không ba via, thân và mũ hình thành đầy đủ
Kiểm tra quanh thân đinh không có ba via hay khuyết tật biến dạng ảnh hưởng chức năng; mũ và thân đinh phải hình thành đầy đủ, không méo lệch tâm — theo ISO 3269 và hợp đồng mua hàng.
5. Đinh không xoay được bằng tay sau khi tán
Dùng tay thử xoay đinh sau khi tán xong. Đinh xoay được là dấu hiệu lực kẹp không đủ, thường do lỗ khoan quá rộng hoặc dải kẹp không phù hợp (xem lại điểm 1 và 2).
6. Lực cắt/lực kéo đạt tối thiểu theo phi (khi cần kiểm bằng máy)
Với công trình yêu cầu nghiệm thu bằng số liệu, lấy mẫu thử lực cắt và lực kéo theo phương pháp ISO 14589, đối chiếu ngưỡng tối thiểu theo phi tại bảng tra kích thước đinh rút đã nêu ở mục lỗ khoan. Khi không có thỏa thuận lấy mẫu riêng, cách lấy mẫu và ngưỡng chấp nhận theo ISO 3269 (kiểm tra nghiệm thu chi tiết kẹp chặt) và hợp đồng mua hàng.
Ghi kết quả nghiệm thu nhanh bằng bảng thế nào?
Mỗi điểm kiểm đi kèm cách kiểm, căn cứ và ô đạt/không để ghi lại khi nghiệm thu.
| Điểm kiểm | Cách kiểm | Căn cứ | Đạt / Không |
|---|---|---|---|
| 1. Đường kính lỗ khoan | Thước cặp, đối chiếu bảng tra | Khuyến nghị lỗ khoan của nhà sản xuất theo từng phi | ☐ Đạt ☐ Không |
| 2. Dải kẹp (grip range) | Đo tổng độ dày tấm, đối chiếu dải kẹp đinh | Bảng tra kích thước đinh rút | ☐ Đạt ☐ Không |
| 3. Mũ đinh không nứt | Soi mắt thường hoặc kính lúp | ISO 3269 và hợp đồng mua hàng | ☐ Đạt ☐ Không |
| 4. Không ba via, hình thành đầy đủ | Soi quanh thân và mũ đinh | ISO 3269 và hợp đồng mua hàng | ☐ Đạt ☐ Không |
| 5. Không xoay bằng tay | Thử xoay đinh sau khi tán | Kiểm tra thực tế lực kẹp | ☐ Đạt ☐ Không |
| 6. Lực cắt/kéo tối thiểu | Thử mẫu theo ISO 14589 (nếu cần) | ISO 14589, tham khảo ISO 3269 | ☐ Đạt ☐ Không |
Xử lý thế nào khi phát hiện điểm không đạt?
Làm theo trình tự sau:
- Dừng nghiệm thu điểm đó — không ký nhận cho tới khi xử lý xong.
- Khoan bỏ đinh lỗi và tán lại theo đúng phi, dải kẹp phù hợp — tham khảo cách bắn đinh rút đúng kỹ thuật để tránh lặp lỗi.
- Ghi nhận số lượng điểm lỗi trên biên bản nghiệm thu nếu là hạng mục công trình lớn, làm cơ sở đối chiếu với đơn vị thi công.
- Kiểm tra lại toàn bộ mối ghép lân cận nếu lỗi xuất hiện theo cụm — nhiều khả năng do sai chung một khâu (lỗ khoan, dải kẹp, dụng cụ). Nếu nghi dụng cụ, đối chiếu triệu chứng với các lỗi súng bắn đinh rút thường gặp.
Cùng chủ đề: gỡ đinh rút lắp sai mà không hỏng tấm.
Liên hệ tư vấn kỹ thuật đinh rút
Vật Tư Trường An cung cấp đinh rút nhôm, inox, sắt mạ kẽm đủ phi và dải kẹp, kèm tư vấn kỹ thuật lắp đặt đúng chuẩn. Xem thêm đinh rút, đinh tán, rive — tra cứu & chọn đúng loại hoặc gọi ngay hotline 0878 939 639 để được hỗ trợ nghiệm thu công trình.
Câu Hỏi Thường Gặp
❓ Mũ đinh rút bị nứt nhẹ có chấp nhận được không?
Không. Mũ đinh nứt là dấu hiệu mối ghép lỗi; ngưỡng chấp nhận cụ thể theo ISO 3269 và hợp đồng mua hàng. Nứt dù nhỏ vẫn là điểm không đạt, cần khoan bỏ và tán lại đinh mới.
❓ Làm sao biết dải kẹp (grip range) của đinh có đúng không?
Đo tổng độ dày các tấm cần ghép, sau đó đối chiếu với dải kẹp ghi trên bao bì đinh hoặc bảng tra kích thước đinh rút. Dải kẹp phải phủ trọn tổng độ dày tấm — quá ngắn khiến đinh không đủ lực kẹp, quá dài khiến mũ đinh không tán kín.
❓ Có bắt buộc thử lực cắt/kéo bằng máy khi nghiệm thu không?
Không bắt buộc với mối ghép thông thường — kiểm tra ngoại quan (mũ đinh, độ xoay, ba via) là đủ. Với công trình yêu cầu nghiệm thu bằng số liệu, mới cần lấy mẫu thử lực cắt/kéo theo phương pháp ISO 14589.
Nguyễn Đỗ Tùng
Nội dung kỹ thuật
Cử nhân Cơ khí — Đại học Công nghiệp Hà Nội
Anh Nguyễn Đỗ Tùng — Cử nhân Cơ khí, Đại học Công nghiệp Hà Nội (2010). Hơn 15 năm trong nghề cơ điện tử, phụ trách nội dung kỹ thuật cho Công ty TNHH Cơ Khí Hồng Thuận và các thương hiệu thuộc Hệ sinh thái Trường An.