Đầu Bu Lông, Ốc Vít Bị Toét Lục Giác — Nguyên Nhân Và Cách Xử Lý
Đầu bu lông, ốc vít bị toét lục giác vì đầu vặn trượt khỏi hốc (cam-out) lặp lại làm bo tròn góc hốc; nguyên nhân gốc là đầu vặn mòn, sai cỡ hoặc đáy hốc bẩn. Cách xử lý: hốc còn góc thì moi sạch đáy, đổi đầu vặn mới, gõ chặt rồi vặn; hốc đã tròn trơn thì khoan tâm và dùng mũi trích.
Đầu bu lông, ốc vít bị toét lục giác là do trượt (cam-out) lặp lại làm bo tròn góc hốc, không phải do vặn quá mạnh một lần; ba nguồn gây trượt là đầu vặn mòn, sai cỡ và đáy hốc bẩn khiến đầu vặn không tra hết hốc. Cách xử lý phụ thuộc vào mức tròn của hốc: còn góc sắc thì moi sạch đáy hốc, đổi đầu vặn mới, gõ chặt cho tra hết hốc rồi vặn lại; hết góc thì phải khoan tâm và dùng mũi trích.
Dấu hiệu hốc lục giác sắp toét
Khác với trờn ren, hỏng đầu bu lông báo trước khá rõ, với bốn dấu hiệu nhìn thấy ngay từ lần vặn đầu tiên:
- •Đầu vặn tra vào còn rơ, lắc được trong hốc. Rơ nghĩa là sai cỡ hoặc mòn — hai nguyên nhân thường gặp của cam-out.
- •Có tiếng "cực" và cảm giác tụt tay giữa hành trình vặn. Đó chính là một lần cam-out. Sau tiếng đó, hốc đã mất một phần góc.
- •Mạt kim loại sáng bám quanh miệng hốc. Vật liệu bị gọt ra từ góc hốc.
- •Đáy hốc còn đầy mà miệng hốc đã loe. Nhìn nghiêng thấy miệng hốc rộng hơn phần sâu bên trong — dấu hiệu của bo tròn do trượt.
Phân biệt loại đầu vặn và đặc điểm truyền lực của từng hệ đã được trình bày ở bài bu lông lục giác lỗ tay (Torx) là gì. Chuyên trang bu lông tổng hợp toàn bộ nhóm sản phẩm và tiêu chuẩn liên quan.
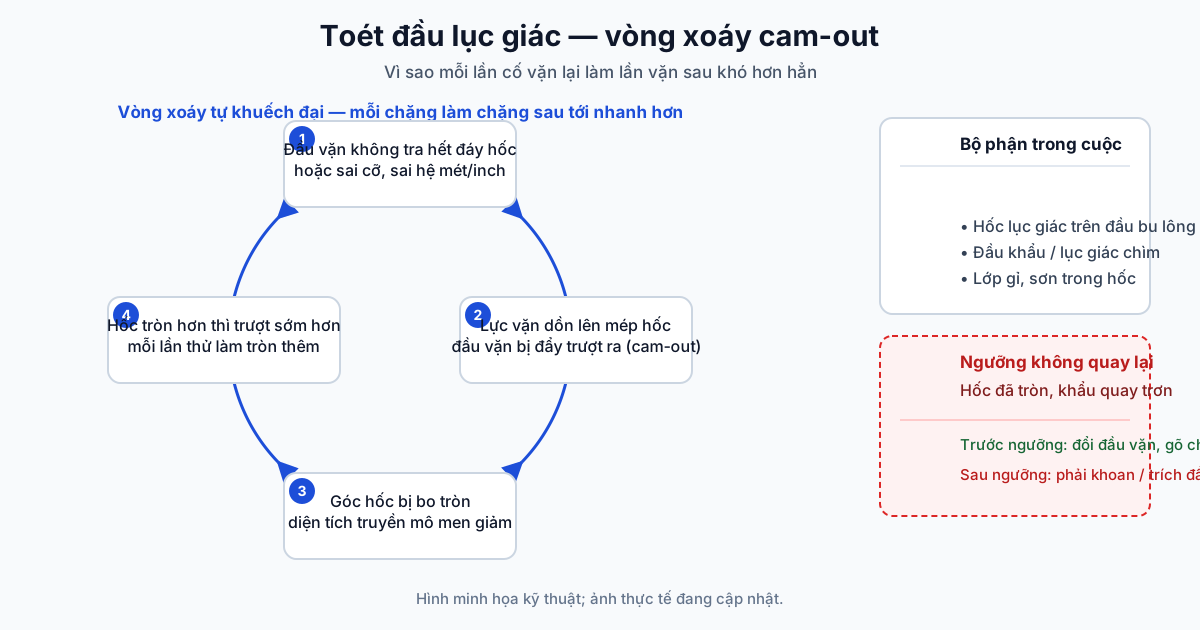
Vì sao càng cố vặn, đầu càng toét?
Chặng 1 — đầu vặn không ăn hết chiều sâu hốc. Có ba nguồn: đầu vặn mòn tròn cạnh, sai cỡ (điển hình là dùng lục giác hệ inch cho hốc hệ mét hoặc ngược lại), và gỉ, sơn, đất lấp đáy hốc khiến đầu vặn không tụt hết vào. Cách ước lượng cách tính cỡ cờ lê hệ inch tương ứng bu lông hệ mét có ở bài riêng.
Chặng 2 — lực dồn lên mép hốc, đầu vặn bị đẩy trượt ra. Khi tiếp xúc chỉ còn ở phần miệng hốc, phản lực sinh ra một thành phần dọc trục đẩy đầu vặn bật ngược ra ngoài. Đây là hiện tượng cam-out.
Chặng 3 — góc hốc bị bo tròn. Toàn bộ mô men truyền qua sáu góc; góc bo tròn thì diện tích tiếp xúc hiệu dụng giảm, và ứng suất tiếp xúc trên phần còn lại tăng lên.
Chặng 4 — trượt sớm hơn ở lực thấp hơn. Vòng lặp khép lại: mức mô men gây trượt giảm sau mỗi lần, nên lần vặn tiếp theo cam-out xảy ra sớm hơn và gọt tiếp phần góc còn lại.
Đây là lý do kinh nghiệm thợ luôn là "sai lần đầu thì dừng ngay". Cố thêm ba, bốn nhát nữa không làm bu lông ra, nhưng chắc chắn đưa hốc từ nhóm còn cứu được sang nhóm phải khoan.
Chính hình học của hốc quyết định mức độ nhạy với vòng xoáy này. Hốc lục giác truyền mô men qua sáu góc, nên phần lớn lực dồn vào những vùng nhỏ nhất và cũng chính là những vùng bị bo tròn trước tiên. Biên dạng hexalobular (quen gọi là Torx) truyền mô men qua mặt thay vì qua góc, nên tải trải rộng hơn và ít tạo ra thành phần đẩy đầu vặn bật ra.
| Kiểu đầu vặn | Tiêu chuẩn hình dạng | Vị trí truyền mô men |
|---|---|---|
| Lục giác chìm (Allen) | ISO 4762 — bu lông đầu trụ lục giác chìm | Qua 6 góc hốc — nhạy với đầu vặn rơ hoặc sai cỡ |
| Hexalobular (Torx) | ISO 10664 — biên dạng lục thùy trong | Qua mặt các thùy — tải trải rộng hơn |
| Lục giác ngoài | Khẩu ôm ngoài đầu bu lông | Qua 6 mặt ngoài — không có hốc để toét, rủi ro chuyển sang tròn cạnh đầu |
Bu lông lục giác chìm đầu trụ cũng là loại bắt vào T-nut trên khung nhôm profile, nơi siết quá tay vừa toét hốc vừa trờn rãnh nhôm; cách chọn T-nut và bu lông cho loại khung này xem ở ốc vít cho nhôm profile T-slot.
Nguồn: ISO 4762 (DIN 912), ISO 10664:2014.
Ốc lục giác bị toét đầu: cứu hay phải khoan?
| Tình trạng hốc | Còn cứu tại chỗ | Phải can thiệp phá huỷ |
|---|---|---|
| Hốc còn sạch, đầu vặn ăn chặt | Vặn bình thường | — |
| Đáy hốc bẩn, đầu vặn chưa tra hết | Moi sạch đáy hốc rồi vặn lại | — |
| Góc hốc chớm tròn, đầu vặn còn ăn được phần lớn chiều sâu | Đổi đầu vặn mới, gõ chặt vào hốc, tăng ma sát | — |
| Hốc tròn, đầu vặn quay trơn không bám | — | Khoan tâm rồi dùng mũi trích (extractor) |
| Hốc tròn + bu lông kẹt cứng do gỉ | — | Khoan bỏ đầu, tháo phần thân sau khi gỡ chi tiết |
Việc bu lông vừa toét đầu vừa kẹt cứng là ca xấu nhất, và dễ gặp trên thùng xe hay chạy đường biển. Cách xử lý phần kẹt được trình bày riêng ở bài xử lý bu lông bị kẹt không tháo được; còn nếu ren trong lỗ đã hỏng thay vì đầu bu lông thì đó là sự cố khác, xem bài bu lông bị trờn ren, cháy ren.
Đầu lục giác ngoài bị tròn cạnh: xử lý sao?
Đầu lục giác ngoài (đầu lồi) không có hốc, nên bám vào phần đầu còn nhô lên: kẹp chặt bằng kìm khóa rồi vặn, hoặc đục hay cưa một rãnh ngang trên đầu để vặn bằng tua vít dẹt. Bu lông gỉ thì xịt dầu thấm trước và vặn đều tay. Khi đầu mòn phẳng hết cạnh, chuyển sang khoan tâm và dùng mũi trích như phần trên. Chọn đúng kiểu đầu từ đầu cũng giúp giảm toét, xem so sánh vít inox đầu chìm và đầu trụ. Vị trí phải tháo lắp thường xuyên ngoài trời thì cân nhắc đổi bu lông Allen sang đầu lục giác ngoài.
Xử sớm và xử muộn khác nhau thế nào?
Xử sớm là dừng lại ngay sau tiếng "cực" đầu tiên và đổi cách tiếp cận: làm sạch đáy hốc, đổi đầu vặn còn sắc cạnh, gõ nhẹ cho đầu vặn tra hết chiều sâu, và nếu cần thì tăng ma sát bằng một lớp vật liệu mềm chèn giữa. Chi phí bằng không, chỉ mất vài phút.
Xử muộn phải khoan — và khoan trên một chi tiết đã lắp lên xe thì luôn kèm rủi ro: khoan lệch tâm làm hỏng ren trong lỗ, mạt khoan rơi vào cụm bên dưới, và nếu bu lông nằm ở vị trí khuất thì phải tháo thêm chi tiết khác để tiếp cận. Với bu lông inox còn thêm khả năng bị kẹt do galling ngay trong lúc tháo, cơ chế này được mô tả ở bài bu lông inox bị galling.
Ốc bị trờn ren thì khắc phục thế nào?
Ốc bị trờn là ren bị mòn hoặc chờn nên vặn không ăn. Cách xử lý: vệ sinh ren, thử vặn lại nhẹ tay; nếu ren trong lỗ còn tốt thì thay bu lông hoặc đai ốc mới đúng cỡ và bước ren; nếu ren lỗ đã hỏng thì cắt lại ren cho cỡ lớn hơn. Không dùng lực mạnh vì làm hỏng thêm. Xem ta rô ren và bàn ren và cách tháo bu lông gãy kẹt trong lỗ ren.
Phòng ngừa toét đầu lục giác bằng những việc nào?
Có ba việc cắt vòng xoáy ngay từ chặng 1.
- •Đúng cỡ, đúng hệ. Lục giác hệ mét và hệ inch có những cặp cỡ chênh nhau rất ít nhưng đủ để gây rơ. Rơ là điều kiện dễ gây cam-out.
- •Đầu vặn là chi tiết tiêu hao. Đầu vặn mòn tròn cạnh rất dễ làm trờn hốc lục giác. Bỏ đầu vặn mòn rẻ hơn khoan một con bu lông. Với vít, đầu vặn còn phải đúng chuẩn rãnh (PH, PZ, Hex, Torx); cách ghép từng loại dụng cụ với loại vít xem ở dụng cụ bắt vít và mũi vít khớp từng kiểu rãnh. Vít bắn tôn đầu lục giác cũng vậy: khẩu bắn phải đúng cỡ chìa vặn của đầu vít, xem cỡ khẩu bắn cho từng cỡ vít tôn.
- •Siết đúng mô men ngay từ đầu. Siết quá tay không chỉ nguy hiểm cho mối ghép mà còn làm lần tháo sau cần mô men lớn hơn, tức là đẩy thẳng vào vùng dễ cam-out. Tra mô men theo cỡ ren tại bảng tra lực siết bu lông, và xem thêm các lỗi siết thường gặp ở bài sai lầm khi siết bu lông không đúng mô men.
Cần tư vấn chọn loại đầu bu lông phù hợp cho vị trí hay phải tháo lắp, gọi hotline 0878 939 639.
Cùng chủ đề: Vít Inox Đầu Chìm Philips Bị Tuôn Đầu Khi Siết Bằng Máy; Vít Tự Khoan Inox Đầu Lục Giác Bị Tròn Cạnh Khi Siết Máy; Bu lông xe Nhật dễ trượt cờ lê vì cỡ đầu JIS khác.
Câu Hỏi Thường Gặp
❓ Đầu bu lông lục giác bị tròn có vặn ra được không?
Được nếu hốc còn giữ được phần lớn chiều sâu ăn khớp: đổi đầu vặn mới, gõ chặt cho tra hết đáy hốc và tăng ma sát. Khi đầu vặn quay trơn hoàn toàn thì phải khoan tâm và dùng mũi trích.
❓ Đầu bu lông lục giác ngoài bị tròn cạnh thì tháo thế nào?
Còn phần đầu nhô lên thì kẹp bằng kìm khóa rồi vặn, hoặc đục hay cưa một rãnh ngang để vặn bằng tua vít dẹt. Bu lông gỉ thì xịt dầu thấm trước. Khi đầu mòn phẳng hết cạnh thì phải khoan tâm và dùng mũi trích.
❓ Vì sao càng cố vặn thì đầu bu lông càng nhanh hỏng?
Mỗi lần đầu vặn trượt ra khỏi hốc là một lần các góc hốc bị bo tròn. Góc tròn thì diện tích truyền mô men giảm, nên mức lực gây trượt của lần sau thấp hơn lần trước — hỏng tự tăng tốc.
❓ Torx có chống toét đầu tốt hơn lục giác chìm không?
Thường là có. Biên dạng hexalobular theo ISO 10664 truyền mô men qua mặt thay vì qua góc nên tải trải rộng hơn, ít bị cam-out hơn lục giác chìm, phù hợp cho vị trí phải tháo lắp nhiều lần hoặc cần mô men siết cao.
❓ Đáy hốc bẩn có phải nguyên nhân thật không?
Là một trong ba nguồn nguyên nhân thường gặp. Gỉ, sơn hoặc đất lấp đáy hốc khiến đầu vặn không tụt hết vào, lực dồn lên miệng hốc và gây cam-out ngay ở lần vặn đầu tiên. Moi sạch đáy hốc trước khi vặn là việc mất vài giây.
❓ Dùng đầu vặn cũ có thật sự nguy hiểm không?
Đầu vặn mòn tròn cạnh rất dễ làm trờn hốc lục giác, vì nó tiếp xúc với hốc bằng mặt cong thay vì cạnh sắc. Thay đầu vặn rẻ hơn nhiều so với khoan bỏ một con bu lông đã lắp.
❓ Cách xử lý ốc lục giác bị toét đầu theo từng mức hỏng?
Đáy hốc bẩn thì moi sạch rồi vặn lại; góc hốc mới chớm tròn thì đổi đầu vặn mới, gõ chặt vào hốc để tăng ma sát. Hốc đã tròn, đầu vặn quay trơn thì khoan tâm rồi dùng mũi trích (extractor); hốc tròn kèm bu lông kẹt cứng do gỉ thì khoan bỏ đầu, tháo phần thân sau khi gỡ chi tiết.
Nguyễn Đỗ Tùng
Nội dung kỹ thuật
Cử nhân Cơ khí — Đại học Công nghiệp Hà Nội
Anh Nguyễn Đỗ Tùng — Cử nhân Cơ khí, Đại học Công nghiệp Hà Nội (2010). Hơn 15 năm trong nghề cơ điện tử, phụ trách nội dung kỹ thuật cho Công ty TNHH Cơ Khí Hồng Thuận và các thương hiệu thuộc Hệ sinh thái Trường An.