Hướng Dẫn Đo Bước Ren Bu Lông Bằng Thước Đo Ren và Mắt Thường
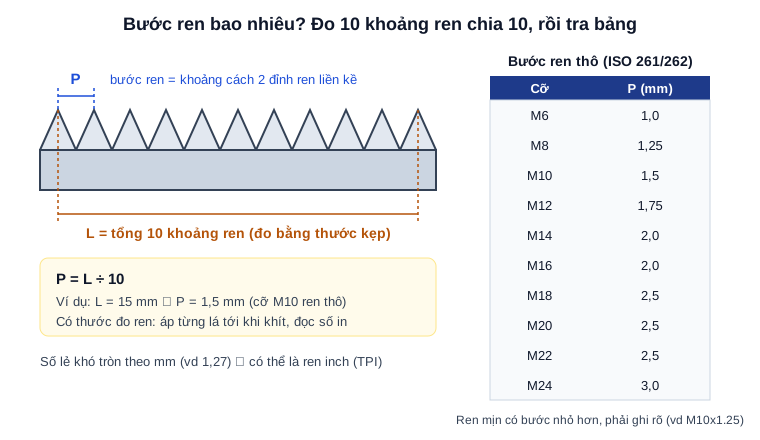
Bước ren bao nhiêu tùy cỡ: theo ISO 261/262, ren thô M6 là 1.0 mm, M8 1.25 mm, M10 1.5 mm, M12 1.75 mm, M16 2.0 mm, M20 2.5 mm, M24 3.0 mm; ren mịn có bước nhỏ hơn và phải ghi rõ trong ký hiệu (ví dụ M10x1.25). Đo bằng thước đo ren, hoặc dùng thước kẹp đo 10 khoảng ren rồi chia cho 10.
Bước ren bao nhiêu phụ thuộc cỡ ren: theo ISO 261/262, bước ren thô của M6 là 1.0 mm, M8 1.25 mm, M10 1.5 mm, M12 1.75 mm, M16 2.0 mm, M20 2.5 mm và M24 3.0 mm; ren mịn có bước nhỏ hơn và luôn ghi rõ trong ký hiệu, ví dụ M10x1.25. Bước ren (pitch, còn gọi là bước răng) là khoảng cách giữa hai đỉnh ren liền kề trên thân bu lông, tính bằng milimet với ren hệ metric. Để đo, áp từng lá thước đo ren vào ren tới khi khít hoàn toàn, hoặc dùng thước kẹp đo 10 khoảng ren rồi chia cho 10. Hai bu lông cùng đường kính nhưng khác bước ren sẽ không vặn khớp được.
Bước ren là gì, vì sao phải đo đúng?
Bước ren là thông số quyết định bu lông có lắp khớp được với đai ốc hay lỗ taro hay không. Nếu lệch bước ren, hai chi tiết có thể chỉ vặn được vài vòng rồi kẹt cứng, làm hỏng ren cả hai.
Việc đo đúng bước ren mang lại nhiều lợi ích thực tế:
- •Mua đúng đai ốc, long đen và phụ kiện đi kèm ngay lần đầu, tránh mất công đổi trả.
- •Chọn đúng mũi taro hoặc bàn ren khi cần gia công lỗ ren mới (cách dùng xem ta rô ren và bàn ren: cách dùng đúng).
- •Phân biệt nhanh hàng ren thô (coarse) và ren mịn (fine) để chọn đúng theo yêu cầu của bản vẽ hoặc nhà sản xuất.
- •Tránh nhầm lẫn giữa ren hệ metric và ren hệ inch khi nhập hàng từ nhiều nguồn.
Là đơn vị cung cấp bu lông ốc vít, Vật Tư Trường An luôn khuyến nghị khách hàng nắm vững cách đo bước ren để đặt hàng chính xác và kiểm tra chất lượng khi nhận hàng; nếu lô nhận về sai bước ren hoặc sai quy cách khác thì xem các bước lập biên bản và đổi hàng ở bài rủi ro và cách xử lý khi nhận hàng bu lông sai quy cách.
Đo bước ren bằng thước đo ren thế nào?
Thước đo ren là dụng cụ chuyên dụng gồm nhiều lá thép mỏng, mỗi lá khắc sẵn một biên dạng ren với bước ren xác định (ví dụ 0.5; 0.75; 1.0; 1.25; 1.5; 2.0 mm, các bước ren theo ISO 261). Đây là cách nhanh để nhận ra bước ren khi ren còn nguyên vẹn và sạch.
Các bước thực hiện:
- •Lau sạch thân bu lông để loại bỏ dầu mỡ và bụi bám trên ren.
- •Lần lượt áp từng lá thước vào phần ren của bu lông, đặt song song với trục bu lông (mép răng nằm dọc theo ren).
- •Quan sát xem các răng của lá thước có khớp hoàn toàn vào các rãnh ren hay không, không hở đỉnh, không hở chân.
- •Khi một lá thước ăn khít, đọc con số in trên lá đó chính là bước ren cần tìm.
- •Soi dưới ánh sáng hoặc nhìn nghiêng để chắc chắn không có khe sáng lọt qua giữa thước và ren.
Lưu ý chọn đúng bộ thước: bộ ký hiệu metric đo theo mm, bộ ký hiệu inch hoặc TPI (số ren trên mỗi inch) dùng cho ren hệ Anh. Dùng nhầm bộ thước sẽ cho kết quả sai lệch.

Đo bước ren bằng thước kẹp hoặc thước lá
Khi không có thước đo ren chuyên dụng, bạn vẫn có thể ước lượng bước ren bằng thước kẹp (caliper) hoặc thước lá thông thường theo phương pháp đo 10 ren.
- •Đặt mép thước vào đỉnh của một ren, chọn ren này làm điểm số 0.
- •Đếm đủ 10 khoảng ren liên tiếp dọc theo thân bu lông.
- •Đo tổng chiều dài của 10 khoảng ren đó bằng milimet.
- •Lấy kết quả chia cho 10 sẽ ra bước ren trung bình của một ren.
Ví dụ tham khảo: đo 10 khoảng ren được 15 mm thì bước ren là 15 chia 10 bằng 1.5 mm. Đếm càng nhiều ren (10 đến 20 ren) thì sai số càng nhỏ vì sai lệch khi đặt thước được chia đều ra. Với bu lông ngắn, hãy đo số ren tối đa có thể rồi chia tương ứng.
Nhìn bằng mắt: ren thô hay ren mịn?
Khi cần phán đoán nhanh tại hiện trường, mắt thường vẫn giúp phân biệt sơ bộ:
- •Ren thô (coarse): các rãnh ren thưa, sâu và to, nhìn rõ từng đường ren cách nhau. Đây là loại phổ biến trong xây dựng và cơ khí thông dụng.
- •Ren mịn (fine): các rãnh ren khít, nông và dày đặc hơn trên cùng một đoạn chiều dài. Loại này thường được chọn cho chi tiết cần chống lỏng khi rung, cần điều chỉnh tinh hoặc thành mỏng, theo yêu cầu thiết kế.
Cách so sánh đơn giản là đặt hai bu lông cùng đường kính cạnh nhau; loại nào có nhiều đường ren hơn trên cùng một đoạn thì đó là ren mịn. Tuy nhiên ước lượng bằng mắt chỉ mang tính tham khảo, vẫn nên kiểm chứng lại bằng thước.
Bước ren tiêu chuẩn bu lông M6 đến M24
| Đường kính (mm) | Bước ren thô coarse (mm) | Bước ren mịn fine (mm) |
|---|---|---|
| M6 | 1.00 | 0.75 |
| M8 | 1.25 | 1.00 |
| M10 | 1.50 | 1.25 |
| M12 | 1.75 | 1.25 / 1.50 |
| M14 | 2.00 | 1.50 |
| M16 | 2.00 | 1.50 |
| M18 | 2.50 | 1.50 |
| M20 | 2.50 | 1.50 |
| M22 | 2.50 | 1.50 |
| M24 | 3.00 | 2.00 |
Nguồn: ISO 261/262, DIN 13.
Đối chiếu giá trị đo được với cột bước ren thô (tra nhanh theo cỡ ở bảng tra bu lông hệ mét: bước ren, mũi taro, cỡ chìa); nếu nhỏ hơn rõ rệt thì khả năng cao bu lông là ren mịn. Đo ra thân khoảng 14 mm với bước ren 2.00 mm (bước ren thô theo ISO 261) là cỡ M14; cờ-lê, mô-men siết và tải thử của cỡ này xem ở thông số bu lông M14 theo từng cấp bền. Thân khoảng 10 mm với bước ren 1.50 mm là cỡ M10, bảng cờ-lê, mô-men siết và tải thử của cỡ đó ở kích thước và cấp bền của bu lông M10. Cỡ nhỏ hơn cũng tra tương tự: thân khoảng 8 mm với bước ren 1.25 mm là cỡ M8, cờ-lê và mô-men siết ghi ở bảng thông số cỡ M8 của bu lông lục giác. Thân khoảng 16 mm cũng có bước ren 2.00 mm như M14 nên phải đo đường kính thân mới phân biệt được; cờ-lê 24mm, mô-men siết và tải thử của cỡ M16 xem ở thông số bu lông M16 theo từng cấp bền. Hai cỡ lớn cuối bảng là M20 và M24, thường gặp ở kết cấu thép và móng máy; loại nào dùng ở hạng mục nào xem ở bài về M20 và M24 cho hạng mục nặng. Xem thêm danh mục bu lông các loại để chọn đúng quy cách.
Phân biệt ren metric và ren inch khi đo
Nhiều sự cố lắp ráp xuất phát từ việc nhầm giữa hai hệ ren:
- •Ren metric ký hiệu chữ M, bước ren đo bằng mm (ví dụ M10 x 1.5).
- •Ren hệ inch (UNC/UNF, BSW) tính theo TPI, tức số ren trên mỗi inch (1 inch = 25.4 mm; ren UNC/UNF theo ASME B1.1), thường gặp ở hàng nhập từ Mỹ, Anh.
Khi đo bằng thước kẹp ra một con số lẻ khó tròn theo mm (ví dụ tham khảo: 1.27 mm), rất có thể bu lông thuộc hệ inch. Lúc này hãy dùng lá thước inch để xác nhận TPI, rồi đổi đường kính và TPI ra mm bằng bảng quy đổi ren inch UNC/UNF sang hệ mét. Lắp bu lông metric vào đai ốc inch (hoặc ngược lại) là nguyên nhân phổ biến gây trờn ren; ren đã hỏng thì xử lý theo nguyên nhân trờn ren, cháy ren và cách khắc phục. Cách đọc ký hiệu như M8x1.25 xem ở bài ren hệ mét là gì, cách đọc ký hiệu. Sau khi đo, có thể tra cỡ inch gần nhất với bu lông hệ mét.
Lưu ý sai số khi đo bước ren
- •Ren bị mòn, han gỉ hoặc dính sơn sẽ làm thước đọc sai.
- •Đặt thước nghiêng so với trục bu lông gây sai lệch; luôn giữ thước song song với trục.
- •Luôn đo lại 2 đến 3 lần và lấy giá trị lặp lại nhiều nhất để kết luận.
Khi cần đo ren chính xác hơn mức thước đo ren cho phép, bạn có thể tham khảo cách đo ren bằng ba kim và panme đo ren được giải thích trên cokhi.net.
Với cỡ nhỏ, quy cách và bước ren tiêu chuẩn xem ở trang bu lông M3 và bu lông M4. Vít tự khoan thì gọi theo cỡ ST thay vì cỡ M, ví dụ vít tự khoan ST6.3.
Khi đo, để ý cả chiều ren: bu lông xoay ngược chiều kim đồng hồ mới siết vào là bu lông ren trái. Thanh ren dài đo bước ren giống bu lông, nhưng khi dùng đoạn dài cần lưu ý thanh ren DIN 975 bị võng khi siết đoạn dài.
Đo xong bước ren, có thể đối chiếu ren mịn hay ren thô hợp mối ghép nào và tra mũi khoan lỗ ren máy theo bước ren.
Xem trang tổng quan: kích thước bu lông M20 để đối chiếu bước ren đã đo; tra mũi khoan mồi theo bước ren vừa đo.
Liên hệ Vật Tư Trường An
Vật Tư Trường An cung cấp bu lông ốc vít đầy đủ quy cách metric và inch, ren thô và ren mịn theo đúng tiêu chuẩn. Nếu bạn chưa chắc về bước ren cần dùng, hãy gửi mẫu hoặc thông số để được tư vấn chọn đúng chủng loại bu lông. Nếu chưa rõ các loại bu lông phổ biến trên thị trường, xem thêm Bu Lông Là Gì? Các Loại Bu Lông Phổ Biến.
Gọi ngay hotline 0878 939 639 để được báo giá và hỗ trợ kỹ thuật nhanh chóng.
Câu Hỏi Thường Gặp
❓ Bước ren là gì và vì sao phải đo đúng?
Bước ren (pitch) là khoảng cách giữa hai đỉnh ren liền kề trên thân bu lông, đo bằng milimet với ren hệ metric. Hai bu lông cùng đường kính ngoài nhưng khác bước ren sẽ không vặn khớp vào nhau, hoặc vặn được vài vòng rồi kẹt cứng làm hỏng ren cả hai chi tiết.
❓ Đo bước ren bằng thước đo ren như thế nào?
Lau sạch thân bu lông, lần lượt áp từng lá thước đo ren vào phần ren và đặt song song với trục bu lông, quan sát xem răng của lá thước có khớp hoàn toàn vào rãnh ren hay không. Khi một lá ăn khít, con số in trên lá đó chính là bước ren cần tìm.
❓ Không có thước đo ren chuyên dụng thì đo bước ren bằng cách nào?
Có thể dùng thước kẹp hoặc thước lá theo phương pháp đo 10 ren: đặt mép thước vào đỉnh một ren làm điểm 0, đếm đủ 10 khoảng ren liên tiếp, đo tổng chiều dài rồi chia cho 10 để ra bước ren trung bình. Ví dụ tham khảo: đo 10 khoảng ren được 15mm thì bước ren là 1.5mm.
❓ Bu lông M16 có bước ren tiêu chuẩn là bao nhiêu?
Theo bảng đường kính - bước ren chuẩn (ISO 261/262, DIN 13), M16 có bước ren thô (coarse) là 2.00mm và bước ren mịn (fine) là 1.50mm.
❓ Bước ren bu lông M6, M8, M10, M12 bao nhiêu?
Theo ISO 261/262, bước ren thô (loại mặc định khi ký hiệu không ghi bước) là M6 = 1.0mm, M8 = 1.25mm, M10 = 1.5mm, M12 = 1.75mm. Ren mịn có bước nhỏ hơn và luôn phải ghi rõ trong ký hiệu, ví dụ M10x1.25.
Nguyễn Đỗ Tùng
Nội dung kỹ thuật
Cử nhân Cơ khí — Đại học Công nghiệp Hà Nội
Anh Nguyễn Đỗ Tùng — Cử nhân Cơ khí, Đại học Công nghiệp Hà Nội (2010). Hơn 15 năm trong nghề cơ điện tử, phụ trách nội dung kỹ thuật cho Công ty TNHH Cơ Khí Hồng Thuận và các thương hiệu thuộc Hệ sinh thái Trường An.